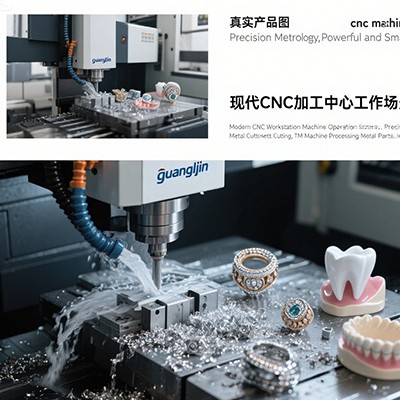
2025年中国珠宝首饰市场规模达到9780亿元,黄金品类独占77.7%。订单在变碎,交期在变短。精铣成型这道工序,拼的不再是单件雕得多细,而是一百件里有多少件不用返工。全自动制作珠宝的工具要解决的,正是这个从“手艺活”到“稳定产出”的跨越。
H2 一、精铣成型的第一道裂缝:毛坯的“毫米级自由发挥”
首饰精铣的尴尬在于,设计模型是完美的,毛坯不是。铸造出来的戒指或手镯,厚度差个几丝是常态。按理论路径跑程序,深了伤料,浅了糊纹。
传统做法靠师傅手感补,今天补深一点,明天补浅一点。件与件之间的差异,就是利润漏走的地方。具体来说,一条0.3mm深的纹饰,毛坯厚了0.02mm,刀具多啃一层;薄了0.02mm,纹路浮在表面。机器不知道毛坯长什么样,除非你让它先“摸”一遍。
H2 二、对比分析:普通CNC精铣与全自动随形精铣,差的不只是探头
| 对比维度 | 普通CNC精铣(固定路径) | 全自动随形精铣系统 |
|---|---|---|
| 毛坯适应性 | 要求坯体公差极严,超差即废 | 逐件探测补偿,容忍坯体波动 |
| 纹饰深度一致性 | 依赖毛坯一致性,批次内可能有差异 | 逐件校正,深度均匀控制在0.01-0.5mm |
| 换刀与校准 | 人工干预,停机等待 | 自动换刀+自动校准,减少停机 |
| 薄壁件能力 | 风险高,易变形或过切 | 内撑装夹+动态补偿,1mm薄壁可稳定跑 |
| 适合订单 | 单件、孤品、高定 | 批量系列款、标准化纹饰 |
专利数据显示,采用360度圆周打点随形探测补偿后,首饰加工合格率可达99.8%以上,报废率显著降低。这个数字对贵金属加工的意义,不用多算。全自动的核心不在“不用人”,在“不用人猜”。
我们团队在2025年跟踪过一家做古法金批花的工作室,他们的转折点就是上了一台带随形探测的五轴机。之前手工补纹饰,三个人一天修两百件,良率看师傅状态。上了系统后,探测加补偿每件多花几十秒,良率稳住了,修模的人减到一个。人从“救火”变成“抽检”。
H2 三、五步操作法:全自动精铣从装机到稳定出活的路径
第一步:首件用实际毛坯跑,不用标准测试块。 拿一批铸造出来的手镯或戒指坯体,包含厚度有波动的、有轻微变形的。连续跑五件同款纹饰,五件关键深度和宽度都在公差内才验收。单件合格可能是挑了个好坯。
第二步:探测程序跑在加工程序前面,不是“顺便”。 配了在线探头的系统,每件工件加工前先打点。圆形手镯沿圆周均匀探测,记录轮廓偏差并自动补偿到刀路。这一步多花几十秒,省的是整批返工。探测的精度决定了补偿的上限。
第三步:刀具寿命按件数锁死,不靠“听声音”判断。 0.3mm到0.5mm的精铣刀在金银上磨损快。建台账,每把刀记录启用日期和加工件数。到阈值强制换,不等崩刃。纹饰刀磨损的初期信号不是断刀,是纹路底部变圆、光感消失。
第四步:薄壁件的夹持和切深单独设组,不和实心件混用。 1mm壁厚空心件的夹持力和切深需要专项试切。内撑夹具的接触面积和力矩锁死在程序里,操作员只调用不修改。全自动的前提是参数已经调对了,不是让机器自己猜。
第五步:留修整台,精铣出的是纹饰半成品。 铣削后的刀纹需要抛光轮或细油石修。全自动解决的是效率和一致性,最后一道光靠人手。修整台的位置和照明在方案阶段就定好,别等机器到了再找地方。
H2 四、常见误区警告
误区一:以为全自动就是“一键出货”。 随形探测和自动补偿能处理毛坯偏差,但夹具装夹不对、刀具装偏了,系统照样跑出废品。全自动降低的是操作门槛,不是取消操作责任。
误区二:忽略探测本身的耗时对节拍的影响。 高密度探测精度高,但每件多花时间。打点密度从每度一次降到每十度一次,探测快十倍,补偿精度也降。按纹饰精细度选密度,不是越密越好。
误区三:把精铣和抛光分开算账。 精铣留下的刀纹深浅,直接决定抛光要花多少工时。纹饰底部越光滑,修整越快。精铣参数和抛光耗材是一笔账,不能各管各的。
H2 五、实操检查清单(Checklist)
□
用实际毛坯连续跑五件同款纹饰,投影仪比对深度和宽度
□
确认随形探测的密度设置与纹饰精细度匹配,非一味求密
□
精铣刀具单独建台账,0.3-0.5mm刀具换刀件数锁定
□
薄壁件夹持力矩和切深完成试切,参数写入程序锁定
□
自动换刀后的首件做尺寸复核,确认换刀重复定位
□
首件检测配投影仪,纹饰深度偏差超0.02mm停线调参
□
修整台位照明和放大设备到位,抛光耗材备齐
□
操作员能判断探测异常和纹饰底部糊化,不是只会按启动
用户高频问答
Q:全自动珠宝精铣机做小批量划算吗?看批量下限。一次编程跑几十件,摊薄探测和编程时间,划算。三五件的单,编程加夹具准备的时间可能比加工还长。小批量先跑通一款纹饰,卖得动再衍生,别一上来铺十款。
Q:随形探测对薄壁空心手镯有用吗?有用,但要注意探测方式。机械接触式探头对薄壁件可能产生微变形,影响探测数据。激光非接触探头可以缓解,成本更高。1mm壁厚空心件在随形补偿加内撑装夹下,可以稳定跑纹饰。试切验证是必须的。
Q:精铣纹饰的深度能控到多少?随形补偿到位的系统,均匀深度0.01mm到0.5mm可控。实际能跑多浅取决于探头精度和刀具跳动。古法金浅浮雕0.05mm起步够看,薄壁件0.01mm级别有意义,实心件不必追极限。
Q:全自动精铣的刀具多久换一次?按件数算,没有统一答案。0.3mm锥度刀在金银上跑几十件到上百件不等,看纹饰密度和材料。建台账,到阈值换。纹路底部变圆、光感消失是换刀信号,等崩刃就晚了。
Q:精铣后抛光会把纹饰细节糊掉吗?会。浅浮雕和细线条在机抛和粗抛中损耗明显。精铣时预留抛光余量,或者把最细的纹饰留到最后手工修。精铣和抛光是一对矛盾,方案阶段一起考虑,别等出了批量再回头改参数。