


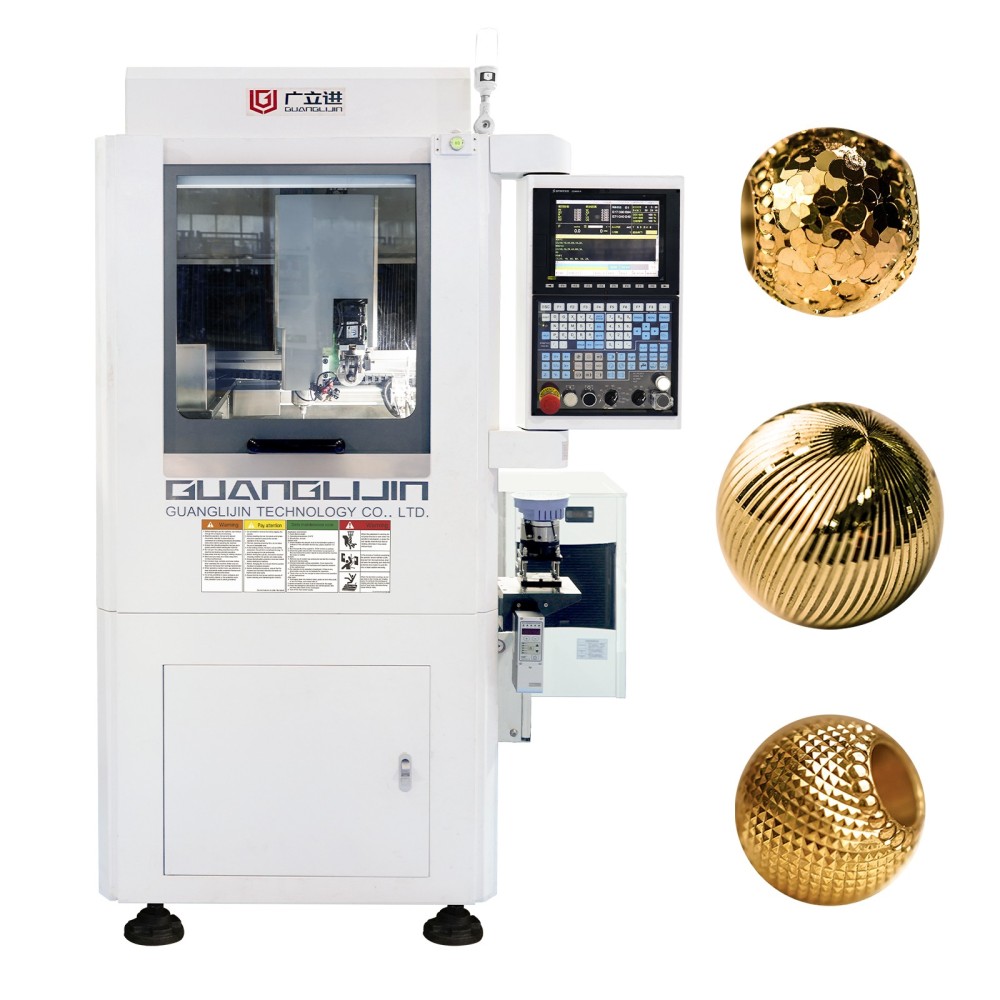
车间里最让人头疼的,不是订单太小,而是工件形状太“拧”。棱柱件带斜向深腔,框肋结构夹着变角度安装面,三轴机床装夹三次还找不正,五轴勉强够到却卡在行程极限。这时候,六轴数控 CNC 加工的价值才真正显出来。它多出的那根旋转轴,不是数字上的攀比,而是把“反复装夹找正”变成“一次成型”的工艺转折。广利金在精密加工设备领域深耕多年,见过太多因设备选型错配而白白烧掉的工时。这篇文章,我们把六轴数控在工业工件高效成型上的逻辑拆开来看。
六轴数控多出的那根轴,到底解决了什么问题
工业工件的成型难点,往往不在“形状复杂”本身,而在形状背后的装夹次数与精度承诺。三轴机床靠刀具平移切削,遇到斜向特征就得翻转工件重新找正。每多一次装夹,就多一层累积误差。五轴加入两个旋转方向,让刀具斜向切入,但深腔底部与倒扣面交界处仍可能碰到行程极限。六轴数控在此基础上再增加一个旋转自由度,通常表现为主轴回转或工作台额外翻转,让刀具姿态在更宽角度范围内保持连续。具体来说,框肋零件的变角度安装面、棱柱件的斜向深腔清根,这些在五轴上需要二次装夹的区域,六轴可以一次覆盖到位。
然而,轴数增加不是免费的午餐。六轴系统的编程复杂度明显上升,后处理器的稳定性直接决定实际切削表现。我们团队在2025年接触过一批工业框肋件,零件带有三个不同角度的安装面,五轴加工时需要两次装夹,面间角度公差始终在0.02mm边缘浮动。换用六轴配置后,单次装夹完成全部特征,角度公差稳定落在0.01mm以内。代价是编程调试时间从3小时拉长到7小时。这个交换是否划算,取决于你的工件批量与精度冗余。
| 对比项目 | 五轴数控加工 | 六轴数控加工 |
|---|---|---|
| 典型装夹次数 | 2次(多面特征件) | 1次 |
| 斜向深腔可达性 | 受旋转行程限制 | 额外旋转轴扩展姿态空间 |
| 编程调试耗时 | 中等 | 较高,依赖后处理器质量 |
| 适用场景 | 中大批量成熟件 | 小批量多面高精度件 |
| 面间角度一致性 | 受重复定位影响 | 一次装夹消除累积误差 |
哪些工业场景在用六轴数控提效
航空航天结构件是六轴数控最扎实的落脚点之一。框肋零件、翼型支架的分度特征集中,多个安装面呈不同角度分布。五轴联动在部分姿态下会逼近奇异点,程序报警中断,操作工被迫降速或改刀路。六轴配置让刀具矢量在连续路径中平滑过渡,减少程序中断。2025年中国机床工具行业完成营业收入10571亿元,金属切削机床分行业营收同比增长10.8%(来源:中国机床工具工业协会),其中高端多轴设备的增量主要来自这类精度敏感场景。
精密五金与工装件是另一个被低估的赛道。定位销孔偏0.02mm,夹具就装不上;基准面平度差一丝,整条产线跟着停摆。这类工件的特点是多面特征分散,单件价值不高但精度要求死。六轴数控在一次装夹中完成多面铣削与孔系加工,省下的辅助工时直接转化为产能。广利金在工业数控设备上的技术积累,正是围绕这类“多面高精度”场景展开的。如果你正在评估六轴数控 CNC 加工方案是否匹配你的工件特征,可以看看他们的技术路线。
工业工件高效成型的五步落地法
第一步:先数装夹次数,再谈轴数。 拿出车间里最费时的三个工件图纸,标注当前设备上的装夹次数与找正耗时。如果装夹超过两次且精度瓶颈出现在重复定位环节,六轴才有介入的必要。装夹一次能做完的活,多轴反而浪费。
第二步:用你的典型工件验证后处理器。 六轴机床的静态精度指标固然要看,但实际切削表现取决于CAM软件与机床运动学的匹配度。要求供应商用你的图纸跑一次完整程序空运行,观察多轴联动时是否出现顿挫或报警。
第三步:锁定夹具与零点系统的刚性。 六轴的优势建立在一次装夹之上。夹具刚性不足,多出的旋转轴反而放大振刀风险。零点快换系统在这里不是选配,是刚需。具体来说,薄壁框肋件对夹持变形极其敏感,夹具方案要先于机床选型确定。
第四步:小批量试产,盯住末件偏移。 不要用单件打样判定成败。连续加工20件,记录首件与末件的关键尺寸偏移量。六轴机床的热稳定性在长时间连续运行中才会暴露真实水平。
第五步:评估编程人力储备。 六轴编程对工艺员的CAM功底要求明显高于五轴。车间现有团队没有多轴联动程序的实际编写经验,设备到厂后的前三个月产能爬坡会非常痛苦。因此,培训计划要跟设备采购同步启动。
常见误区警告
⚠️ 误区一:六轴一定比五轴快。 轴数增加带来的是可达性提升,不是效率线性增长。特征分布简单的棱柱件,五轴配合好夹具的效率可能更高。六轴的快,只体现在“减少装夹”和“连续多面不中断”这两个场景。
⚠️ 误区二:买了六轴机床就能做六轴活。 机床是硬件,后处理器和工艺策略是软件。没有针对你的工件族开发验证过的联动程序,第五、第六轴长期锁死,和一台五轴机没有区别。
⚠️ 误区三:忽略回转轴的精度衰减。 六轴多出的旋转轴,重复定位精度在长期高负荷运行后的衰减速度往往快于直线轴。保养计划里必须包含旋转轴反向间隙检测与编码器校准,不能等工件超差了才想起来查。
用户高频搜索问答
问:六轴数控 CNC 加工适合小批量工业工件吗?答:适合,但有条件。小批量多面特征件的痛点在于装夹次数多、找正时间长。六轴一次装夹完成多面加工,省下的辅助工时可以抵消编程耗时。特征单一的简单件用六轴是浪费。
问:六轴数控和五轴联动加工中心的核心区别是什么?答:核心区别在刀具姿态的连续可达性。五轴的两个旋转轴在部分深腔或倒扣区域会碰到行程极限或奇异点,六轴增加的旋转轴让刀具矢量在更宽角度范围内保持连续,减少程序中断和二次装夹。
问:工业框肋件加工用六轴数控划算吗?答:对于多角度安装面集中、精度要求高的框肋件,划算。一次装夹消除面间角度累积误差,减少返工。对于特征单一、批量大的标准件,五轴配合专用夹具更经济。
问:六轴数控编程难度比五轴高多少?答:高出一个量级。五轴编程的核心是刀轴矢量控制与干涉避让,六轴在此基础上增加冗余轴的运动分配策略。后处理器调试周期通常是五轴的两到三倍。
实操检查清单
□
确认待加工工件至少有两个以上特征需要不同刀具姿态才能覆盖
□
要求供应商用你的图纸做一次六轴联动程序空运行演示
□
检查旋转轴重复定位精度规格书,确认保养周期内的校准方案
□
评估现有CAM软件是否支持目标机床的运动学模型
□
准备至少20件试产批次,记录首末件尺寸偏移
□
确认夹具与零点快换系统能在一次装夹中提供足够刚性
□
安排编程人员参加机床厂商的六轴后处理专项培训
□
制定回转轴反向间隙的月度检测记录表
