


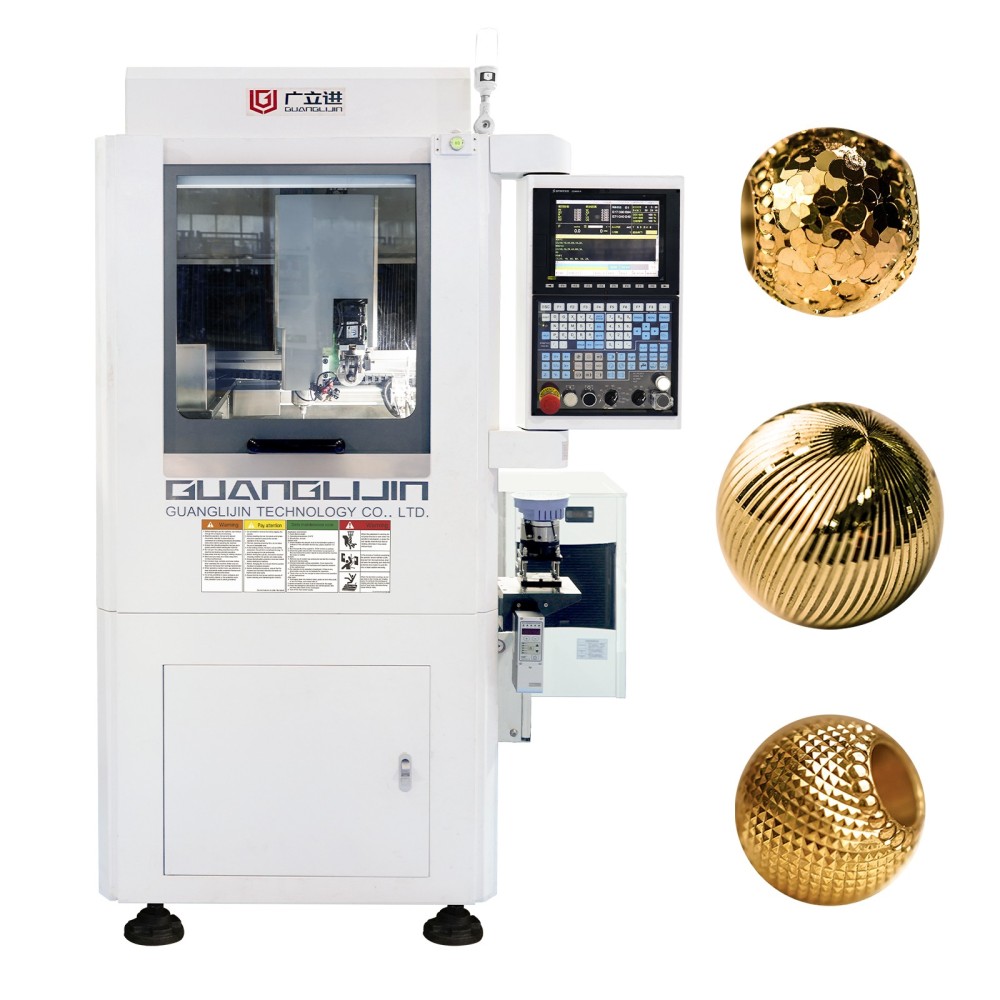
机械构件的精加工,往往处在一种尴尬的夹缝里。论复杂度,它比不上五轴联动的异形曲面件;论批量,它又不像标准件那样能靠专机走量。2026年一季度传统赛道三轴CNC平均开工率仅58.3%,而新能源配套设备开工率超过85%。冷热分化的信号很明确:通用三轴加工在卷价格,但真正有精加工要求的构件订单,仍然需要有人把公差带守得住。
精加工服务的分水岭,不在设备在“最后一刀”
三轴数控加工中心做粗加工,各家差距不大。真正拉开档次的是精加工阶段:面铣的平面度能不能稳在0.01mm/100mm以内,铰孔的孔径公差能不能落在H7区间,精铣侧壁的接刀痕能不能控制到肉眼不可见。
这些指标不取决于机床铭牌上的定位精度,而取决于工艺链末端的几个细节。刀具悬伸长度、精加工余量分配、切削液的指向、甚至环境温度在一天内的波动,都会在最后一刀上留下痕迹。具体来说,一套成熟的精加工服务方案,核心能力体现在“知道哪一刀不能省,哪一刀不能赶”。
然而,市场上不少报价单把精加工简化为“换把新刀走一遍”。这种做法的代价在装配环节才暴露:单个零件尺寸合格,配合时却需要钳工修配。精加工服务的价值,恰恰在于消除这种隐性返工。
普通三轴加工与精加工服务的实质差异
| 对比项目 | 普通三轴加工 | 机械构件精加工服务 |
|---|---|---|
| 余量策略 | 粗精一刀走,余量凭经验 | 粗精分离,精加工余量按材料与刀具计算 |
| 刀具管理 | 用到磨损再换 | 精加工刀具设定寿命上限,到点强制更换 |
| 检测介入 | 成品终检 | 精加工前复检半成品,偏差先修正再走刀 |
| 表面质量 | 满足Ra 3.2即止 | 关键配合面按Ra 1.6或更细控制 |
| 交付责任 | 尺寸合格即完成 | 配合功能验证通过才算交付 |
从表中可见,精加工服务的增量成本集中在“过程控制”与“功能验证”两个环节。因此,报价高出普通加工一截是合理的。但反过来,如果供应商报出的精加工价格与普通加工持平,大概率意味着余量策略和刀具管理被压缩了,最终代价会转移到装配现场。
分步骤操作指南:精加工服务的完整交付路径
第一步:审图时区分“配合面”与“非配合面”。 机械构件图纸上的公差并非均匀分布。轴承座孔、导轨安装面、销孔这些配合特征,才是精加工的资源投放重点。非配合面按未注公差执行即可,强行提高只会推高成本。
第二步:半成品精加工前必须做尺寸复核。 粗加工后的构件存在应力释放引起的微量变形。精加工前用测头或三坐标抽检关键尺寸,将实测偏差补偿进精加工刀轨。跳过这一步,精加工等于在错误的基体上做正确的事。
第三步:精加工刀具设定独立寿命台账。 一把立铣刀在精加工工序中的有效寿命,往往只有粗加工的三分之一。按切削时间或加工件数设定强制更换点,不等到崩刃或明显磨损才换。具体来说,精加工铝合金的硬质合金铣刀,连续切削4至6小时后应更换,哪怕刃口看起来还“能用”。
第四步:关键配合面留最后一刀在恒温时段完成。 车间温度在午后升高几度,机床和工件的热膨胀差异就足以吃掉0.005mm的公差。我们团队在2025年加工一批机器人关节壳体时发现,同一程序在早晨和下午跑出的孔径相差0.008mm。后来将精铰工序固定在早班恒温时段,批次一致性明显改善。
第五步:首件做功能匹配验证,而非仅尺寸报告。 精加工构件的合格标准不是三坐标报告上的数字,而是能不能与配合件顺利装配。首件完成后,用对应的轴承、销钉或导轨做试装,确认配合间隙在设计范围内,再放行批量。
常见误区警告
误区一:精加工就是换新刀走一刀。 新刀不等于好表面。刀具悬伸过长、刃口几何与材料不匹配、切削液没有冲到刃尖,新刀照样留下振纹或积屑瘤。
误区二:三坐标合格就是精加工合格。 三坐标测量的是静态几何。装配后的配合间隙、预紧力下的变形,才是构件功能的真实检验。精加工服务应包含配合验证环节。
误区三:三轴精加工做不了高要求构件。 对于以平面、直孔、台阶为主的机械构件,一台状态良好的三轴加工中心配合正确的工艺,完全能达到±0.01mm级别的位置精度。盲目上五轴不会自动提升精加工质量,工艺逻辑才是决定因素。
关于三轴数控的用户问答
问:三轴数控CNC机械构件精加工一般能达到什么精度?答:取决于设备状态与工艺水平。经校准的三轴加工中心,关键孔位位置度可控制在±0.01~±0.02mm,配合面平面度≤0.01mm/100mm。更高要求需要恒温环境与独立的精加工工序保障。
问:机械构件精加工服务怎么判断厂家水平?答:看三个细节:是否在精加工前复核半成品尺寸;精加工刀具是否有独立寿命管理;首件是否做配合试装而非仅出尺寸报告。只展示设备清单不谈工序控制的,精加工能力往往停留在粗加工延伸的水平。
问:三轴CNC精加工铝合金构件表面有刀纹怎么解决?答:先查刀具悬伸和刃口状态,再查精加工余量是否过小导致刀具在硬化层中切削。铝合金精铣的每齿进给量不宜过低,否则刃口在表面摩擦而非切削。顺铣、锋利刃口、充足的切削液指向,三者缺一不可。
问:小批量机械构件找三轴精加工划算吗?答:构件以平面和直孔为主时,三轴精加工的经济性优于多轴方案。批量小意味着工装投入需要克制,优先采用通用夹具加软爪或定位块的方式,把成本集中在精加工工序本身而非专用工装。
实操检查清单
□
图纸配合面已标注,非配合面按未注公差放行
□
半成品精加工前已完成关键尺寸复核与刀轨补偿
□
精加工刀具设定独立更换寿命,不混用粗加工刀具
□
精加工余量按材料与刀具计算,非经验估值
□
关键工序安排在车间温度稳定时段执行
□
首件完成配合试装验证,非仅三坐标报告
□
切削液指向与压力经确认覆盖精加工区域
□
批量过程记录刀具更换节点与对应件号
机械构件的精加工,说到底是用工序纪律去兑现图纸上的公差承诺。三轴数控不是精度上限最低的设备,忽视过程控制的工艺才是。访问广利金精密制造可获取机械构件图纸的精加工可行性评估与余量策略建议。
