


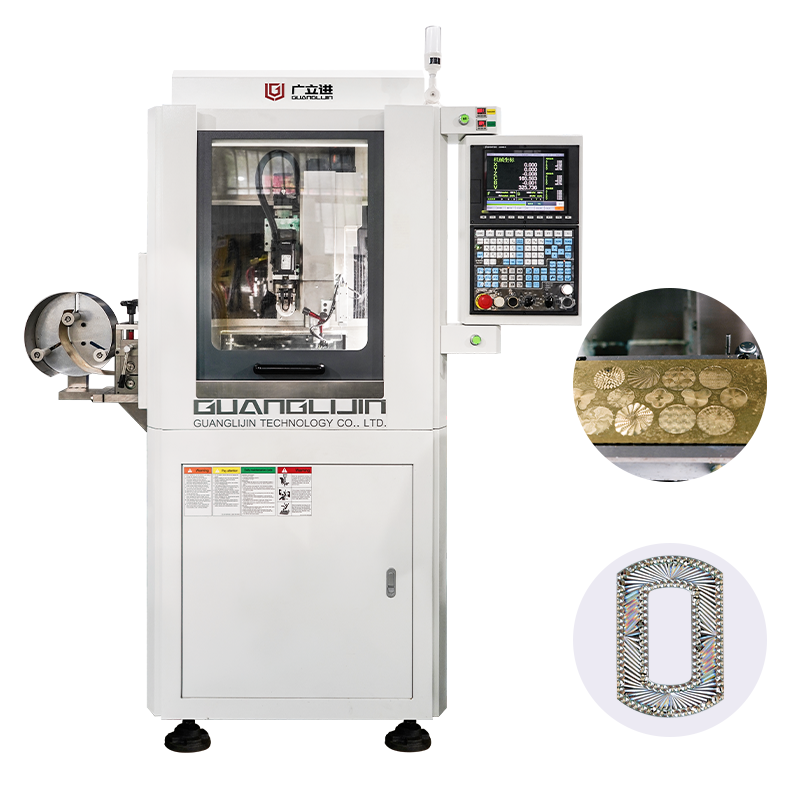
异形零部件的加工难点,从来不在“形状怪异”本身。真正棘手的是,怪异形状背后那串环环相扣的精度承诺:薄壁不能颤、深腔不能让、多面孔系的位置关系不能散。2025年中国五轴数控机床市场规模约128亿元,预计2026年达到157亿元。设备供给在增长,但异形件的高精度交付,仍然是一场工艺与变形的拉锯战。
异形件的高精度,到底卡在哪?
异形零部件的“异形”二字,指向的是几何自由度与结构刚性之间的天然矛盾。曲面越复杂,往往意味着壁厚越难均匀;多向孔系越密集,装夹避让的空间就越局促。
具体来说,高精度异形件的加工难点集中在三个层面。其一是装夹,传统虎钳或压板作用在异形曲面上,接触点少、力流路径不可控,夹紧力稍大就产生弹性变形。其二是刀路,三轴分层铣削在陡峭曲面与平坦曲面的交界处容易留下残料,精加工刀具被迫长径比拉大,刚性下降。其三是热与应力的累积,异形件材料去除率通常偏高,粗加工引入的残余应力在精加工中释放,尺寸漂移随之而来。
因此,异形件高精度加工的核心命题不是“如何把形状铣出来”,而是“如何让零件在全部工序完成后,仍然保持设计意图中的几何关系”。五轴数控加工的技术价值,正是把这三层难点纳入同一个可控框架:旋转轴让刀具姿态随曲面变化,装夹方案围绕零件刚性设计而非迁就夹具标准件,刀路策略为变形控制服务。
传统分层铣削与五轴联动策略对比
异形件的加工路径选择,直接影响精度天花板。下表从五个维度呈现差异:
| 对比项目 | 传统三轴分层铣削 | 五轴联动加工策略 |
|---|---|---|
| 曲面陡缓过渡 | 残料不均,需钳工修整 | 刀轴随曲面法向调整,余量均匀 |
| 深腔刀具刚性 | 长径比被迫拉大 | 刀轴倾斜避让,短刀可达 |
| 薄壁受力方向 | 固定方向,易让刀 | 切削力方向可随结构刚性调整 |
| 多面孔系基准 | 多次装夹累积偏差 | 一次装夹完成关联特征 |
| 编程与仿真门槛 | 较低 | 显著升高,碰撞风险需全要素校验 |
从表中可以看出,五轴策略的优势集中在“让刀具主动适应零件”,而非让零件迁就刀具。然而,这一优势的兑现高度依赖工艺设计的深度。编程仿真不到位、工装设计草率,五轴设备同样做不出合格件。
分步骤操作指南:异形件从图纸到成品的工艺路径
第一步:识别精度链上的“不可转换特征”。 异形件图纸上并非所有公差同等重要。轴承孔的同轴度、密封面的平面度、多面孔系的位置度,这些特征一旦在二次装夹中丢失基准,后续无法补救。工艺设计的第一步,就是将这些特征圈定在同一次装夹范围内。其余辅助面允许分工序完成。
第二步:以零件刚性为出发点设计工装。 异形薄壁件的夹紧点必须避开最终型面。239厂在加工棱形状薄壁中空结构时,采用了“三明治”结构变形控制工装,结合刀具轨迹优化,在五轴加工中心上解决了扭曲变形问题。工装的设计逻辑不是“夹住”,而是“均匀支撑、力流闭合”。工艺凸台、辅助连接筋、柔性支撑,都是可用的手段。
第三步:粗加工阶段控制应力引入量。 异形件材料去除率高,粗加工如果采用大径向切深、低进给的层切方式,切削力波动大,残余应力分布不均。动态铣削或摆线铣削将径向切深控制在恒定值,轴向切深加大,切削力峰值下降,为精加工保留更稳定的基体状态。我们团队在2026年处理一个2A12铝合金异形框架时发现,粗加工改用摆线策略后,精加工前的自然时效等待时间缩短了一半,尺寸稳定性反而更好。
第四步:精加工刀轴矢量需做平滑性约束。 五轴联动中旋转轴与直线轴的动态响应不匹配,是异形曲面留下波纹或过切的主要原因。CAM编程时应对相邻刀位点的刀轴矢量变化率设置上限,避免旋转轴在短时间内大幅摆动。具体来说,在曲率突变区域加密刀位点,比单纯降低进给速度更有效。
第五步:首件在机测量与刀轨补偿闭环。 异形件的理论刀轨与实测结果之间总存在偏差。利用机床测头在精加工后采集关键特征的实际坐标,将偏差数据反馈至CAM模型进行刀轨微调,再加工第二件验证。这一闭环跑通之后,批次一致性才有数据支撑。某泵体零件五轴工艺方案的实际验证显示,加工精度误差降低30%,效率提升40%。
常见误区警告
误区一:异形件就必须全程五轴联动。 联动加工的效率低于三轴或三轴加定位加工。合理的策略是:粗加工和平面特征用三轴或五轴定位模式完成,仅对自由曲面和斜向特征启用联动。全程联动只会推高编程与机床时间成本。
误区二:精度靠机床保证,工艺不需要前置。 五轴机床的几何精度是基础,但异形件的最终精度由装夹方案、刀路策略、切削参数共同决定。一台标称定位精度0.005mm的设备,装夹不当照样产出0.1mm的变形件。
误区三:薄壁件夹紧力“轻一点”就行。 夹紧力的大小不是核心变量,夹紧力的分布与方向才是。分散在多点的轻夹紧,可能比单点大力夹紧更稳定;沿零件刚性方向施加的夹紧力,变形量远小于垂直于薄壁方向的力。
关于五轴数控加工的用户问答
问:异形零部件五轴数控加工如何控制薄壁变形?答:装夹避开最终型面,用工艺凸台或柔性支撑承担定位功能。切削阶段采用动态铣削控制力峰值,精加工前安排应力释放。薄壁区域精加工时,刀轴倾斜使切削合力指向结构刚性较好的方向。
问:复杂曲面五轴联动加工表面有波纹是什么原因?答:常见原因是刀轴矢量在相邻刀位点之间变化率过大,旋转轴伺服响应滞后于直线轴。解决方向:CAM中加密刀位点、设置旋转轴角速度约束、平滑刀轴过渡。
问:异形件五轴加工定制一般怎么评估供应商能力?答:看三点:是否有同类几何特征与材料的交付案例;装夹方案是否在报价阶段就有概念设计;能否提供首件全尺寸报告与批次过程数据。只报价格不问工艺的厂商需要警惕。
问:五轴数控设备加工异形件,精度能达到什么水平?答:取决于设备精度等级、工艺方案与检测闭环。GB/T 34880.1-2025对五轴联动加工中心的几何精度与定位精度有分级规定。实际零件精度还受装夹与切削策略影响,成熟工艺下位置度做到±0.01mm级别是可达的。
实操检查清单
□
精度链关键特征已标注,确认归入同一次装夹
□
工装方案含工艺凸台或柔性支撑,避开最终型面
□
粗加工采用恒定切削力策略,非传统层切
□
精加工刀轴矢量变化率设置上限
□
CAM仿真覆盖转台行程极限与刀柄干涉
□
首件在机测量数据已回馈至刀轨补偿
□
薄壁区域切削力方向经工艺分析确认
□
批次过程提供CPK数据而非仅终检合格
异形零部件的高精度加工,本质上是把“形状的复杂性”转化为“工艺的可控性”。五轴数控加工提供了姿态自由与装夹收敛的技术底座,但精度最终落在每一个装夹决策、每一条刀路矢量、每一次测量反馈里。访问广利金精密制造可获取针对异形件图纸的工艺可行性评估通道。
