


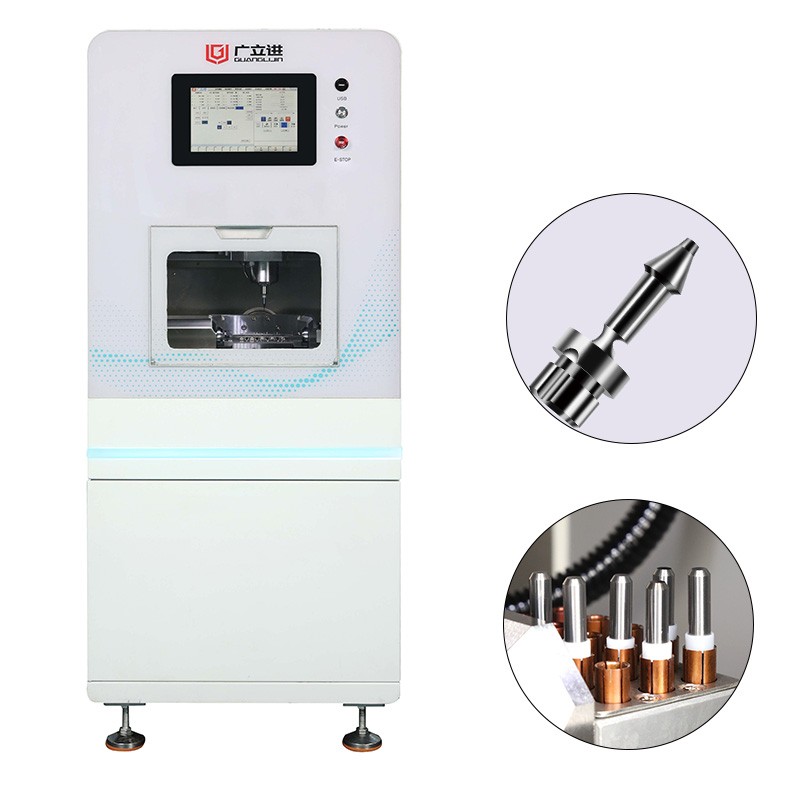
2025年,中国金属加工机床出口额达到96.8亿美元,同比增长17.9%,行业结束了连续两年的下行周期。出口数据向好的另一面,是海外订单对复杂回转体零件的精度与交期要求同步收紧。采购部门拿到一份标注“七轴”的车削方案报价时,真正该追问的并非轴数多少,而是这套配置能否把车间里那些“车完还要铣、铣完还要掉头”的活儿,压缩进一次装夹里完成。
七轴数控车削与七轴铣削,不是同一回事
五轴车铣复合解决的是回转体零件“能不能在一台设备上兼顾车和铣”的问题。七轴数控车削要回答的,是带斜向孔、偏心特征、多面安装位的复杂回转件“能不能不落地做完”。具体来说,七轴车削中心在双主轴、双C轴的基础上,再叠加辅助旋转轴或副主轴进给轴,让刀具和工件在车削过程中同步协调运动。因此,原本需要掉头二次装夹的端面特征、侧向孔系、非回转轮廓,被纳入同一套基准体系里完成。
这里有个容易混淆的地方:七轴铣削的核心是刀具姿态自由度的扩展,七轴车削的核心是主轴与副主轴之间的工序接力。两者都叫七轴,但采购询价时必须分开看配置单。车削方案的第七轴,往往体现在副主轴的同步进给或辅助刀架的独立运动上。
方案对比:七轴车削中心与车铣复合五轴
| 对比项 | 七轴数控车削方案 | 车铣复合五轴方案 |
|---|---|---|
| 典型零件 | 带偏心/斜向特征的轴类、盘套类 | 一般回转体带简单铣削特征 |
| 背面加工 | 副主轴同步接力,一次完成 | 需掉头二次装夹或人工转运 |
| 同轴度保障 | 基准不中断,依赖主轴对接精度 | 受二次装夹找正误差影响 |
| 编程复杂度 | 较高,需协调双通道同步 | 中等,单通道为主 |
| 设备投入 | 较高 | 适中 |
| 适合批量 | 多品种小批量复杂件 | 中等复杂度批量件 |
这张表指向一个判断:七轴车削方案的溢价,应该对应“掉头工序的消除”。如果零件没有背面特征或偏心孔系,五轴车铣复合的性价比更扎实。
分步操作指南:询价阶段就要锁定的五件事
第一步:把零件特征拆成“正面”和“背面”两张清单。 询价前先自己算一笔账:当前工艺下,这件活儿要装夹几次?每次掉头损失多少同轴度?七轴数控车削的核心卖点是背面加工不落地。如果背面清单是空的,七轴方案就没有着力点。
第二步:要求供应商提供副主轴对接精度的实测数据。 七轴车削的命门不在主轴的转速,在副主轴与主轴的同步对接精度。具体来说,关注C轴同步误差和副主轴轴向定位重复性。我们团队在2025年一个液压阀芯类零件的试制案例中发现,副主轴对接时的微小轴向偏差,会在背面钻孔时放大成位置度超差,而供应商的样本参数表上根本不体现这一项。
第三步:确认双通道编程的仿真验证责任归属。 七轴车削通常涉及双通道同步编程,主通道和副通道的时序配合靠CAM仿真验证。询价时应明确:仿真验证由机床厂商做,还是由采购方自行完成?后处理器谁提供?这笔隐性工时往往在报价单之外,却直接决定首件交付周期。
第四步:把验收件设计成“带背面特征的复合件”。 不要用简单的阶梯轴做验收。验收件至少应包含一项正面车削特征、一项背面钻孔或铣削特征,以及一项跨正背面的同轴度要求。只有这样的试切件,才能暴露七轴数控车削方案在基准接力环节的真实水平。
第五步:评估现有刀具系统与刀库容量的匹配度。 七轴车削一次装夹完成的工序越多,需要的刀具种类就越杂。车刀、铣刀、钻头、丝锥挤在同一个刀库里,换刀时序会不会打架?询价时把目标零件的完整刀具清单给供应商,让他们核算刀库容量和换刀时间对节拍的影响。
常见误区警告
误区一:把“七轴”当成“七轴联动”。 有些七轴车削中心是七轴控制、四轴或五轴联动。控制轴数不等于同时参与插补的轴数。询价时必须问清楚:在目标零件的典型刀路中,同时联动的轴到底是几个?联动轴数直接决定复杂曲面的加工能力,也直接影响价格。
误区二:忽略副主轴的棒料通过能力。 七轴车削中心常配副主轴用于背面加工,但副主轴的棒料通道直径往往小于主主轴。如果毛坯是棒料直接上机,副主轴能不能接住工件,是个硬约束。签约前拿毛坯外径去对一遍副主轴规格。
误区三:用铣削思维评估车削节拍。 车削的金属去除率逻辑和铣削不同。七轴车削方案的优势在于减少装夹,不在提高切削参数。如果供应商拿“七轴铣削的效率提升数据”来论证车削方案的收益,说明他自己也没分清产品线。
主关键词锚文本
对于同时承接精密轴类件与复杂回转体的小批量产线,广利金在七轴数控车削交付方案中提供的正背面工序整合思路,值得放进询价对比清单。
用户高频问答
问:七轴数控车削中心适合加工什么类型的零件?答:适合带背面特征、偏心孔系、斜向交叉孔的回转体零件。典型如液压阀芯、医疗骨钉、汽车传感器壳体、连接器插针类多台阶轴。如果零件是纯外圆车削加端面钻孔,五轴车铣复合足够,上七轴属于配置过剩。
问:七轴数控车削和走心机有什么区别?答:走心机以细长小零件见长,主轴移动、导套支撑,适合直径小、长径比大的零件。七轴车削中心通常卡盘或棒料通道更大,副主轴接力完成背面工序,适合中等直径的复杂回转件。两者有重叠区间,但选型逻辑不同:看零件直径和长径比,再看背面特征的复杂度。
问:询价七轴数控车削方案时,报价单上最该警惕的缺项是什么?答:副主轴对接精度的验收标准。很多报价单只写主轴精度和定位精度,不写副主轴与主轴的同步对接指标。而这个指标恰恰决定背面加工的位置度能否稳定。没有这一项,验收时出了问题只能扯皮。
问:七轴数控车削的编程人员从哪里来?答:从有车铣复合经验的编程员中培养,比从纯五轴铣削编程员转过来更顺。车削的基准逻辑和铣削不同,双通道时序配合需要理解主轴交接的物理过程。采购方案中如果包含培训条款,应要求供应商提供针对双通道车削的专项课程,而非通用多轴培训。
问:七轴数控车削设备的长期精度靠什么维持?答:副主轴的对接重复精度和C轴的分度精度是最需要定期检测的两项。直线轴有光栅尺闭环,衰减相对可控。旋转轴和对接机构的磨损是渐进的,不会突然失效,但会在批量生产中慢慢吃掉公差余量。维保合同里应把这两项的检测周期写清楚。
实操检查清单
□
目标零件确实存在背面特征或偏心孔系,且当前工艺需二次装夹
□
报价单明确标注“控制轴数”与“联动轴数”分别是多少
□
副主轴棒料通过直径覆盖毛坯外径
□
副主轴与主轴的同步对接精度有书面验收指标
□
C轴分度精度和重复定位精度写入技术协议
□
双通道CAM后处理器由谁提供、验证周期多久已确认
□
验收件包含跨正背面的同轴度或位置度检测项
□
刀库容量与目标零件完整刀具清单匹配,换刀时序无冲突
□
维保合同包含副主轴对接精度和C轴精度的定期检测条款
□
对比同零件五轴车铣复合方案的综合成本,确认七轴溢价对应明确的装夹消除收益
