


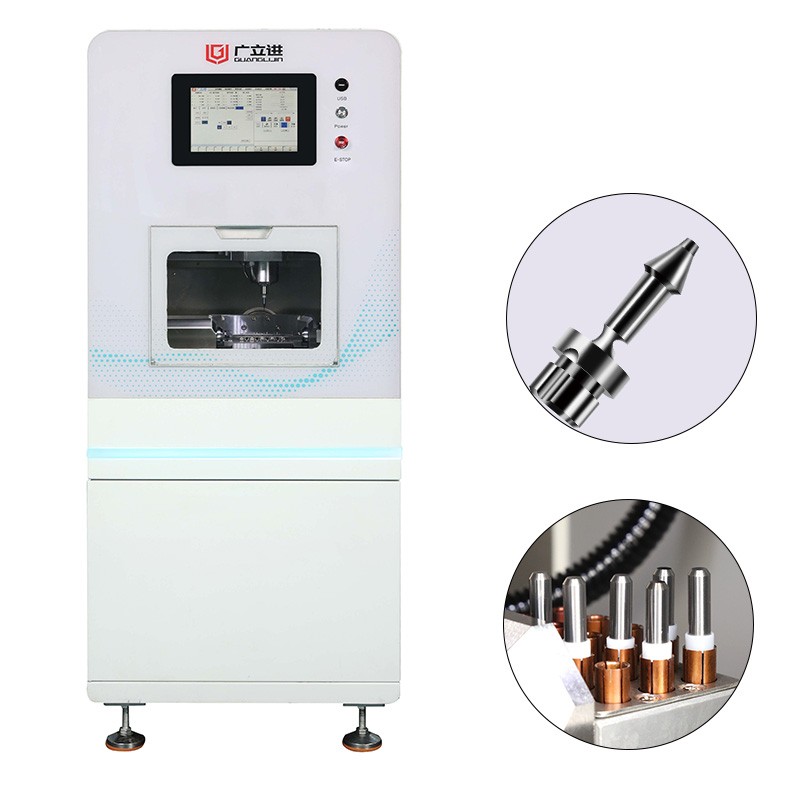
2026年一季度,国内金属切削机床市场规模突破180亿元,同比增长超10%。航空航天领域的订单在其中扮演了关键角色。机匣、叶片、液压歧管这类零件的共性很鲜明:材料难切、公差带窄、废品代价高。五轴机床能啃下大部分曲面,却在“背面特征”面前反复装夹,基准一换,精度就掉一截。12轴数控机床的切削系统,本质上是在解决这个断层。
然而,轴数堆上去,切削系统能不能接得住,是另一回事。多刀塔同时进给时,刚性、热平衡和排屑路径会互相打架。一套高效的12轴切削系统,核心不是“十二个轴都在动”,而是在切削发生的每一秒,主轴、刀塔和冷却液都在同一个节奏上。
H2:航空部件切削的隐性瓶颈:装夹次数比轴数更决定成败
钛合金TC4的热导率只有约7 W/(m·K),切削热集中在刀刃附近,刀具磨损快。每多一次装夹,就多一次重新对刀、重新建立热平衡的代价。五轴机床加工一个带背面法兰孔的机匣,典型工艺是正面铣完翻面,二次找正引入的位置度偏差往往吃掉公差余量的一半。
我们团队在2025年一个航空液压壳体项目中做过测算:五轴方案三次装夹,关键孔系位置度稳定在±0.015mm附近,但CPK只有1.1左右。改用双主轴三刀塔的12轴数控机床切削系统后,副主轴在正面加工结束后直接对接,背面特征在同一次热循环内完成。位置度收紧到±0.006mm,CPK跳到1.5以上。轴数带来的收益,具体来说,体现在“基准不中断”这四个字上,而非单纯的切削速度。
H2:切削系统对比:三刀塔同步 vs 双主轴接力
市面上的12轴切削系统存在两条技术路径。一条是三刀塔同时切削,三个刀塔可分别服务主主轴、副主轴和下端面,切削时间重叠度最高。另一条是双主轴接力加工,主副主轴对接传递零件,刀塔数量通常为两个或三个但不同时参与重载切削。两条路径对航空部件的适配性差异明显。
| 对比项目 | 三刀塔同步切削系统 | 双主轴接力切削系统 |
|---|---|---|
| 典型配置 | 双主轴+三刀塔,各塔独立Y轴 | 双主轴+双刀塔,副主轴对接 |
| 同时重载切削能力 | 高(可两塔同时粗加工) | 中(粗精工序分离) |
| 适合的航空零件 | 阀体、歧管、小型机匣 | 轴类件、喷嘴壳体、细长轴 |
| 换刀时间占比 | 较低(多塔分担刀具) | 中等(刀具集中) |
| 热变形控制难度 | 较高(多热源) | 中等 |
| 编程复杂度 | 高(防碰撞逻辑复杂) | 中等 |
具体来说,如果零件是短粗的箱体或阀体类,材料去除量大且多个面都需要铣削,三刀塔同步的切削系统能把粗加工时间压缩三到四成。反之,若零件是回转体主导、两端都有精密特征,双主轴接力的系统在精度一致性上更稳。定制方案选错路线,多出来的轴反而成了维护负担。
H2:分步骤构建高效切削系统:从刚性到排屑的五个动作
步骤一:先锁刚性,再谈同步。 三刀塔同时切削时,切削力在床身上的叠加方向不固定。要求供应商提供床身铸件的有限元分析报告,关注刀塔安装基座在最大切削载荷下的变形量。一台自重不足的12轴设备,同步切削只会放大振动,表面粗糙度不降反升。
步骤二:确认同步插补通道的真实数量。 规格书上的“12轴”可能包含仅在换刀或送料时动作的辅助轴。合同里应写明:切削状态下,哪些轴参与联动,控制系统是否支持三通道独立或半独立编程。这一条不锁死,验收时容易出现“轴都在,但同步不了”的尴尬。
步骤三:用钛合金试切件验证热补偿。 连续加工四小时后,主轴热伸长若失控,首件与末件可能差出一个精度等级。验收切削应要求连续加工不少于二十件TC4试件,记录首件、第十件和第二十件的三坐标数据。热补偿算法的有效性,看数据散差比看宣传册可靠。
步骤四:排屑路径按材料定制。 钛合金切屑细碎且易粘附,铝合金切屑蓬松体积大。12轴多刀塔同时切削时,切屑产量是单塔的数倍。切削系统方案中应包含排屑器的类型选配和冷却液流量分配图。排屑不畅导致的停机,在多轴设备上比断刀更频繁。
步骤五:把断刀恢复写入操作流程。 三刀塔同时作业,一把刀断裂可能引发相邻刀塔的碰撞。培训内容必须包含单通道暂停、单刀塔退出的操作路径。这一项在实际生产中对设备可用率的影响,往往大于任何纸面精度指标。
H2:常见误区警告:高效切削系统的三个陷阱
误区一:把轴数当作切削刚性的承诺。 12轴设备的切削能力取决于床身质量、刀塔结构刚性和主轴功率,与轴数没有正比关系。一台标称12轴但刀塔悬伸过长的设备,同步切削时的让刀量可能超过五轴机床。要求供应商提供单刀塔最大切削载荷下的变形实测值,而非轴数清单。
误区二:忽视刀具管理的时间成本。 三刀塔意味着三倍的刀具库存与预调工作量。若切削系统没有配套的对刀仪数据自动上传和寿命强制换刀,换型辅助时间会吃掉同步切削带来的节拍收益。行业报告曾指出,多轴设备相当比例的故障源于刀具序列配置错误。定制时,刀具管理软件应作为必选项。
误区三:为“未来零件”过度配置同步能力。 供应商常以“预留升级空间”为由推荐三塔全同步配置。务实做法是:以未来两年确定投产的零件族为输入,评估实际需要的同步刀塔数量。一根备用轴的控制通道足够,不必为想象中的重载切削场景买单。
H2:关于12轴数控机床切削系统,用户在搜什么
问:12轴数控机床加工钛合金航空件,表面粗糙度能到多少? 答:在刀具路径优化且高压冷却覆盖到位的前提下,精加工表面粗糙度可稳定在Ra 0.8μm以内。钛合金导热差,关键在于保持恒定的每齿进给和充分的冷却,而非单纯拉高转速。
问:三刀塔同时切削的12轴数控机床,编程难度比五轴高多少? 答:多通道同步编程的复杂度显著上升。需要处理刀塔间防碰撞、同步等待代码和副主轴接管时序。具备多通道后处理能力的CAM软件和经过培训的工艺员,是系统落地的隐形门槛。
问:航空部件定制12轴切削系统,交期一般多久? 答:从工艺方案确认到验收,国内定制周期通常在8到14个月。铸件与核心功能部件采购占大头,精度调试与典型件试切约3个月。进口数控系统和光栅尺的供应链波动可能延长交期。
问:12轴车铣复合和双五轴单元,航空零件选哪个更划算? 答:回转体特征为主、两端都有精密孔的零件,12轴车铣复合在一次装夹和精度一致性上占优。大型框架或箱体类零件,双五轴单元加自动化物流的适配性更好。选型依据是零件族几何特征,而非轴数高低。
H2:实操检查清单(Checklist)
□ 完成零件族“特征-刀塔映射表”,确认同步切削刀塔数量需求
□ 供应商提供床身有限元分析报告及刀塔基座变形实测值
□ 合同列明切削状态下参与同步插补的轴清单及控制通道数
□ 热补偿验收标准:连续加工20件,关键尺寸CPK ≥ 1.33
□ 排屑器选型与冷却液流量分配图纳入方案评审
□ 刀具管理软件具备预调数据上传与寿命强制换刀功能
□ 培训包含单刀塔急停退出与断刀恢复操作流程
□ 备件清单列入光栅尺读数头、伺服驱动器和刀塔离合器
一套12轴数控机床切削系统的价值,最终落在零件图纸上的公差带里,而非规格书的轴数栏。航空部件的材料成本决定了试错空间极窄,把刚性验证做在前面,把同步逻辑写进合同,把排屑和刀具管理当作系统的一部分而非附件,多出来的轴才真正转化为切削时间的缩短和精度的收敛。若需进一步对照车铣复合平台的切削参数与配置逻辑,可参考 12轴数控机床 在航空件多面加工中的系统集成思路,作为定制评审的参照坐标。
