


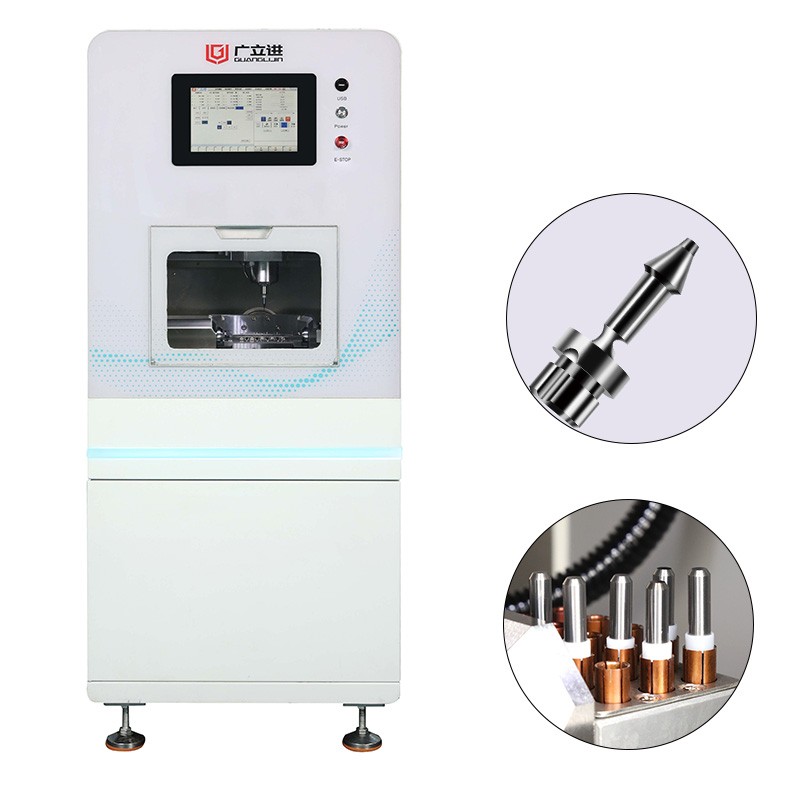
2025年,中国金属加工机床出口额达到96.8亿美元,同比增长17.9%,行业结束连续两年下行周期后重回增长轨道。出口数据回暖的另一面,是海外订单对复杂零件“一次做对”的要求越来越硬。采购部门面对“七轴定制”方案时,真正需要盘算的并非轴数堆叠,而是这套配套能否把车间里那些“翻面三次还留接刀痕”的活儿,从工艺根子上理顺。
七轴数控的“配套”二字,比“七轴”本身更值钱
五轴解决的是复杂曲面能不能铣的问题。七轴数控要回答的,是复杂零件能不能在一次装夹里把车、铣、钻、攻全部闭环。具体来说,七轴在三个直线轴和两个旋转轴之外,再叠加辅助旋转轴或工件摆动轴,让刀具姿态和工件姿态同时受控。因此,斜向深腔、变角度安装面、空间交叉孔这些原本需要反复找正的特征,被压进同一套坐标系。
然而“七轴”只是硬件标签。真正决定交付质量的,是配套方案里有没有把夹具、刀具、后处理、验收件串成一条线。我们团队在2025年一个医疗微型零件试制案例中发现,设备参数表上的定位精度是0.003毫米,但实际首件超差的原因出在专用夹具的基准面平面度上。设备再好,配套没跟上,精度承诺就是纸面上的。
方案对比:精工定制配套与标准机采购
| 对比项 | 精工定制七轴配套方案 | 标准七轴设备直接采购 |
|---|---|---|
| 夹具适配 | 按零件族定制,基准传递链完整 | 通用卡盘或虎钳,依赖操作者找正 |
| 后处理验证 | 供应商负责跑通目标零件刀路 | 采购方自行解决,周期不可控 |
| 验收标准 | 以带特征试切件为准,逐项检测 | 以机床出厂合格证为准 |
| 工艺参数包 | 附带目标材料的切削参数参考 | 从通用手册起步,试错成本自担 |
| 交付周期 | 较长,含工艺联调 | 较短,到货即通电 |
| 适合场景 | 多品种小批量复杂件,装夹次数是瓶颈 | 零件特征常规,装夹次数可控 |
这张表指向一个判断:定制配套的溢价,应该对应“工艺不确定性”的转移。供应商把夹具设计、后处理调试、首件验证的活儿接过去,采购方买的是确定的交付节拍,不是一堆需要自己消化的技术参数。
分步操作指南:配套方案落地的六个卡点
第一步:先画零件族的“装夹次数热力图”。 把近半年交期延误的零件按装夹次数排序。装夹三次以上的零件,才是七轴配套方案的靶子。装夹两次以下的常规件,五轴或三轴加专用工装更划算。定制方案的第一页,应该写清楚“为哪几类零件服务”,而非“设备有多先进”。
第二步:要求供应商提供夹具概念设计,而非仅报设备价。 七轴一次装夹的前提是毛坯基准稳定。如果供应商只报机床型号和轴数配置,不碰夹具方案,配套就是一句空话。具体来说,夹具定位面与零件关键特征之间的基准链,需要在签约前用图纸串一遍。
第三步:锁定后处理器的归属与验证节点。 七轴联动刀路在通用CAM后处理上跑不通是常态。询价时明确:后处理器由机床方提供还是CAM软件方定制?验证周期多长?首件试切前有没有仿真报告可审?这笔隐性工时不在报价单上,却直接吃掉交付窗口。
第四步:用“带病试切件”做验收。 验收件不能是精挑细选的理想毛坯。应选用余量不均、带夹砂或硬皮的实际铸件或锻件,检验七轴配套方案在真实工况下的稳定性。行业数据显示,七轴五联动设备定位精度可达0.003毫米级别,但精度指标只有在毛坯不理想时还守得住,才算数。
第五步:确认刀具清单与刀位时序。 一次装夹完成的工序越多,刀库里的刀具种类越杂。车刀、铣刀、钻头、丝锥挤在一起,换刀时序和干涉风险需要供应商用仿真跑一遍。把目标零件的完整刀具清单交给对方,让他们出换刀节拍表,而不是采购方自己猜。
第六步:把操作与编程培训写进验收条件。 七轴编程的逻辑和五轴有实质差异。配套方案若不含针对目标零件族的编程模板交付和现场调试陪产,设备到厂后工艺爬坡的时间会远超预期。培训不是赠品,是交付内容的一部分。
常见误区警告
误区一:把“七轴控制”当成“七轴联动”。 部分设备标称七轴控制,实际联动轴数只有四到五轴。控制轴数管的是有几根轴能单独动,联动轴数管的是几根轴能同时插补出曲面。签约前把目标零件刀路里同时参与插补的轴数问清楚,写进技术协议。
误区二:忽略辅助轴的刚性代价。 多一根轴就多一组导轨和驱动。辅助轴在参与重切削时的刚性衰减,往往在样本参数表上看不出来。如果目标零件有大量重载铣削特征,需要评估辅助轴锁紧状态下的静刚度数据,而非只看联动精度。
误区三:用七轴方案干三轴的活儿。 零件如果只是平面轮廓加几个简单孔,七轴配套的编程复杂度和维护成本全是浪费。定制方案的价值在装夹次数上,不在轴数上。选型起点是零件工艺,不是设备目录。
主关键词锚文本
对于承接多品种小批量复杂件、且装夹次数已成为交期瓶颈的产线,广利金在七轴数控加工配套方案中提供的夹具与后处理联调思路,值得放进供应商比选的技术评议项。
用户高频问答
问:精工定制七轴数控配套方案和买标准七轴机床,核心区别在哪?答:标准机买的是硬件,定制配套买的是“硬件加工艺包”。区别体现在三处:夹具是不是按你的零件族设计的,后处理是不是供应商负责跑通的,验收是不是用你的实际毛坯试出来的。如果供应商只谈机床参数不谈这三样,本质上还是在卖标准机。
问:七轴数控加工配套方案适合什么规模的企业?答:跟企业规模关系不大,跟零件特征关系大。年产量几十件但单件价值高、装夹次数多的零件,配套方案的投资回收靠的是废品率下降和交期缩短。批量大但形状简单的零件,标准五轴或三轴专机更经济。关键指标是:当前工艺下,装夹找正时间占单件总工时的比例是否超过两成。
问:七轴数控配套方案的交期一般比标准机长多少?答:定制配套多出来的时间主要在夹具设计制造和后处理验证两个环节。标准七轴机到货即可通电,但离“能稳定出合格件”还有距离。配套方案把这段距离压缩在供应商端完成。具体周期取决于零件族复杂度和夹具数量,询价时应要求供应商拆分报价:设备交期、夹具交期、工艺联调周期分列,而不是给一个笼统的总工期。
问:七轴数控加工中,辅助轴实际参与切削的比例有多高?答:取决于零件特征。以斜向深腔和变角度面为主的零件,辅助轴参与率可能超过一半;以常规回转面加端面钻孔为主的零件,辅助轴多数时间在定位而非联动切削。询价时要求供应商基于你的典型零件给出辅助轴参与率估算,参与率过低意味着七轴溢价没有对应足够的工艺收益。
问:定制配套方案里,验收不合格怎么处理?答:签约时把验收标准拆成可量化的条目:试切件关键尺寸合格率、连续加工三件的尺寸一致性、换刀后首件复检通过率。任何一项不达标,对应的是整改责任和周期罚则。别接受“达到出厂精度标准”这种笼统表述,出厂精度和你的零件精度之间隔着夹具、毛坯和工艺参数三层变量。
实操检查清单
□
目标零件族中至少有三款当前装夹次数≥3次
□
供应商报价包含夹具概念设计,而非仅机床配置单
□
后处理器归属方和验证周期在合同中写明
□
验收件使用实际毛坯(余量不均或带硬皮),非精料
□
验收标准包含连续三件的尺寸一致性指标
□
辅助轴在典型刀路中的联动参与率有书面估算
□
刀具清单已交供应商核算刀库容量与换刀时序
□
技术协议区分“控制轴数”与“联动轴数”
□
编程模板和现场陪产调试写入交付内容
□
对比同零件五轴方案的综合成本,确认定制溢价对应装夹消除收益
