


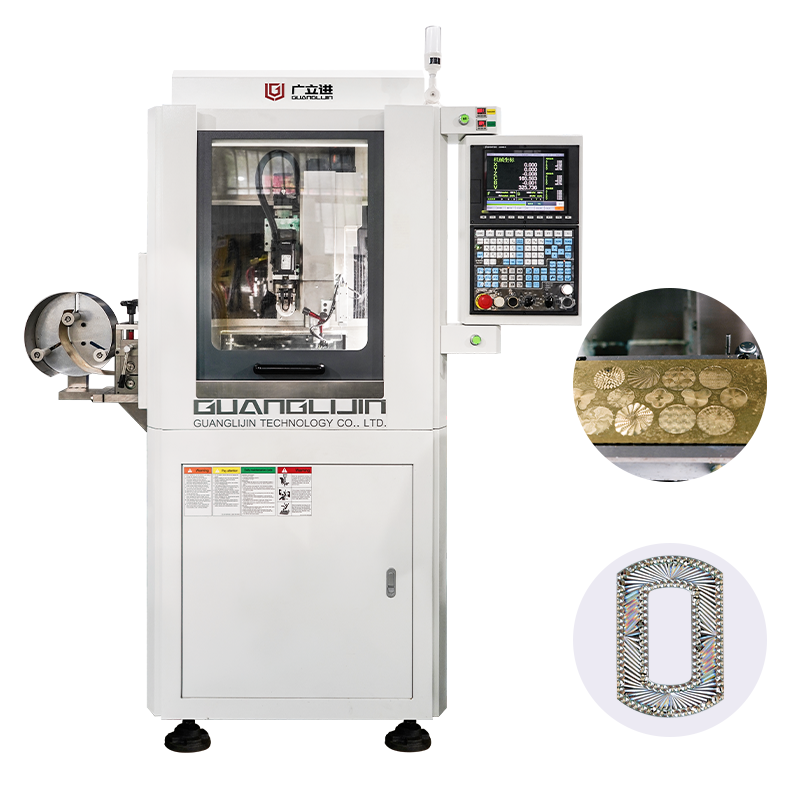
2025年中国珠宝首饰市场规模冲到9780亿元,黄金品类独占77.7%。订单在变碎,交期在变短。车间里那台珠宝制作机器,从“买回来能用”变成“怎么用才不亏”。这份攻略,把数控加工的链条拆开讲。
智能数控到底智能在哪
很多人以为“智能”就是自动换刀。其实远不止。真正的智能加工,是把CAD设计、刀路生成、装夹校准、在机检测串成一条数据链。程序跑完,机器自己报告哪里超差。
具体来说,智能数控系统有三个硬指标。第一,刀路仿真能提前预警过切。第二,在机测头能回传关键尺寸。第三,刀具磨损有趋势记录。这三样齐了,首件调机时间才压得下来。
我们团队在2025年服务过一家做古法金花丝的工坊。他们的浮雕纹路层次多,手工修模占了三成工时。上五轴数控后,编程加仿真用了两天,之后每款换型只改参数。三个月下来,修模工时降了一半。
雕蜡与雕金银:参数是两套语言
车间里最常见的翻车,是拿雕蜡的参数去雕金银。蜡软,刀蹭过去就行;金银韧,刀是挤过去的。同一台机器,两种材料,转速和进给差三到五倍。
| 对比项 | 蜡模雕刻模式 | 金银直雕模式 |
|---|---|---|
| 主轴转速 | 8000~12000转 | 20000~30000转 |
| 单刃切削量 | 0.05~0.1mm | 0.01~0.02mm |
| 冷却方式 | 无需冷却,吹气排屑 | 微量润滑或油雾 |
| 夹具方案 | 真空吸盘,轻装夹 | 专用夹具,刚性优先 |
| 典型表面 | 刀纹浅,可直接铸造 | 刀纹方向需对接抛光走线 |
因此,买设备时问一句“主轴最低转速多少”,比问总价更实用。转速下限太高的机器,雕蜡会飞刀。
分步骤操作:从文件到成品的完整链路
数控加工不是按下启动就完事。下面这套流程,是我们跑了多个车间后固定下来的。
第一步:CAD可制造性检查。 设计稿在软件里看着层次分明,到了刀路里可能过切。上机前用CAM做刀路仿真,重点看最小特征是否大于刀具半径。这一步十分钟,省的是贵金属废料。
第二步:选刀与刀路规划。 粗刀留0.1到0.15毫米余量,精刀走高速低进给。浮雕纹路的走刀方向要和后续抛光方向一致。逆向走刀留下的纹,抛光工要多花三倍时间。
第三步:装夹与零点校准。 戒指用专用夹具,蜡模用真空吸盘。校准用对刀仪,别靠眼睛。重复定位再好的机器,装夹偏0.05毫米,雕出来就是偏的。
第四步:首件在机检测。 精雕完不急着下机。用机内测头打关键尺寸,超差部位补一刀。批量件每二十件抽检,记录刀具磨损。
第五步:下机衔接表面处理。 雕刻面的刀纹方向、深度,要写进工艺卡交给抛光段。前道留多深的纹,后道就得用几倍的功夫去追。
常见误区警告
误区一:智能数控等于无人化。 机器能自动换刀、自动检测,但装夹方案和参数设定仍要人定。无人化的前提是工艺卡写死。
误区二:只看重复定位精度,忽略床身刚性。 薄壁戒圈在高转速下颤刀,精度参数再漂亮,表面粗糙度也压不住。床身铸件重量是隐性指标。
误区三:蜡模和金属件共用一套夹具。 蜡模轻,金属件重。夹具刚性不够,金属件加工时微移,尺寸就飘。
问答:用户搜得最多的几个问题
问:智能珠宝制作机器数控加工一套流程要多久?答:首款编程加仿真约一到两天。换款只改参数,调机十到十五分钟。批量件单件加工时长看纹路复杂度,简单素圈几分钟,复杂浮雕十几分钟。
问:五轴数控珠宝雕刻机雕金银和雕蜡能共用吗?答:机械结构共用,参数和夹具分开配置。采购时要求供应商列明两种材料的转速区间和夹具方案,别买回来发现雕蜡转速下不来。
问:珠宝数控加工中心重复定位精度多少够用?答:工业级门槛是±0.005毫米。低于这个数,批量件首件调机时间会吃掉利润。按订单最细特征尺寸的三分之一倒推,更稳妥。
问:智能珠宝制作机器能不能替代手工修模?答:替代的是重复走刀和粗修。镶口内侧微调、石位最终贴合,仍要手工。机器做减法,手艺做加法,分工理清才不亏。
实操检查清单
□
CAD文件做过刀路仿真,最小特征大于刀具半径
□
雕蜡与雕金银的参数表分开存档
□
装夹方案确认,零点校准用对刀仪
□
粗精刀路分开,精刀余量≤0.15mm
□
首件在机检测,批量件每二十件抽检
□
刀纹方向写进工艺卡,对接抛光走线
□
换款时清空上一款刀具补偿参数
□
每周检查导轨润滑与气源过滤
