


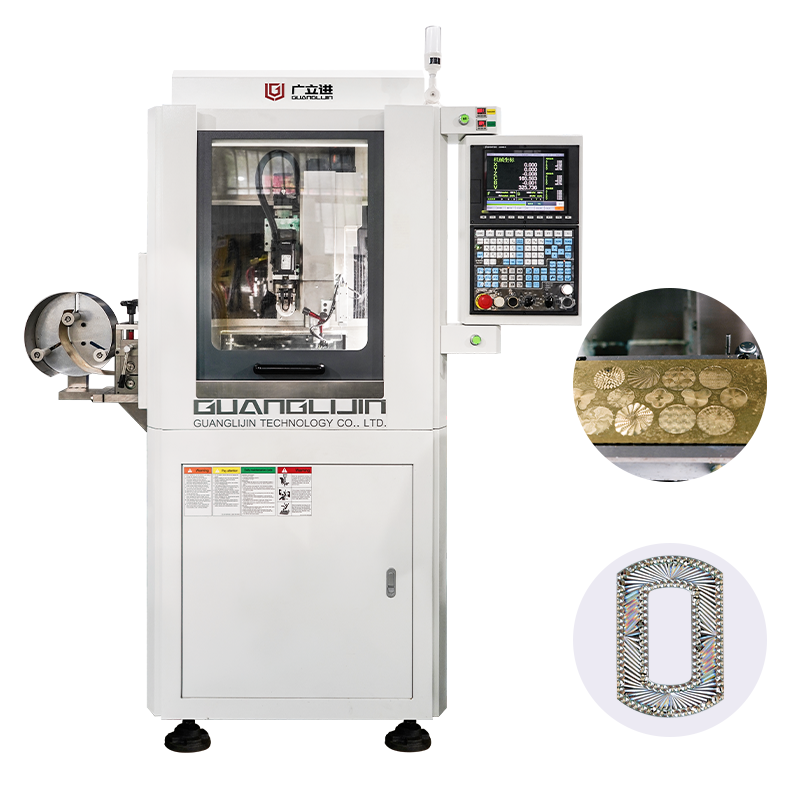
2025年中国珠宝首饰市场规模冲到9780亿元,黄金品类独占77.7%。盘子越大,订单反而越碎。轻克重、小批量、快交期,成了车间常态。传统手工雕蜡、锉修、焊补的节奏,很难跟上这种变化。一套工业级的珠宝制作机器雕刻方案,解决的正是这个断层。
为什么手工雕刻跟不上当下的订单节奏
珠宝车间里最贵的从来不是设备,是返工。一枚18K金镶爪焊偏0.1毫米,拆石重镶的工时够焊十件新活。手工雕刻的精度依赖师傅手感,同一批次纹路一致性难保证。客户返单时,上一批的缠枝纹和这一批的深浅对不上,解释成本比加工成本还高。
珠宝制作机器的切入点很直接:把“手感”变成“参数”。五轴联动数控雕刻的定位精度可以做到0.01毫米级别,重复定位精度稳定在0.005毫米。这个数字意味着什么?同一份CAD文件输入,第一件和第一千件的刀路轨迹一致。返工率从“看师傅状态”变成“看程序设定”。
铸造与雕刻:两条路线的成本分界
行业里有个常见的混淆:把铸造设备和雕刻设备放在同一个篮子里比价格。其实两者干的活完全不同。
| 对比项 | 铸造类设备(失蜡铸造线) | 雕刻类珠宝制作机器(五轴CNC) |
|---|---|---|
| 核心功能 | 批量成形,细节靠蜡模保真 | 直接铣削贵金属,或雕蜡模 |
| 适用场景 | 大批量、款式稳定的订单 | 小批量、复杂浮雕、异形件 |
| 精度表现 | 依赖蜡模收缩补偿与浇铸参数 | 定位精度0.01mm级,重复性稳定 |
| 起效门槛 | 需要起版、种树、焙烧全套配合 | 单件即可开机,换款只换程序 |
| 返工风险点 | 缩孔、砂眼、变形 | 刀路干涉、装夹偏移 |
全球市场数据印证了一个趋势:铸造设备仍是使用最广的品类,但激光与CNC雕刻系统在高端定制和复杂纹路加工中的渗透在加快。铸造解决“量”的问题,雕刻解决“细”和“快换”的问题。一套完整的工业级方案,不该二选一。
分步骤操作指南:从CAD到成品下机
我们团队在2025年服务一家深圳水贝的镶口厂时,用五轴雕刻机替代了原来手工修镶爪的工序。下面这套流程,是跑了三个月后沉淀下来的。
第一步:CAD文件的可制造性检查。 设计稿里的浮雕层次在软件里看着分明,到了刀具路径里可能变成过切。上机前用CAM模块做一次刀路仿真,重点看最小特征尺寸是否大于刀具半径。这一步花十分钟,省的是贵金属废料。
第二步:毛坯装夹与零点校准。 戒指类工件用专用夹具,蜡模用真空吸盘。校准用对刀仪,别靠眼睛。重复定位精度再好的机器,装夹偏了0.05毫米,雕出来就是偏的。
第三步:粗雕与精雕分刀路。 粗刀留0.1到0.15毫米余量,精刀走高速低进给。金银材料韧性大,刀是“挤”过去的,不是“切”过去的。主轴转速拉到两万转以上,单刃切削量控制在0.02毫米以内,表面粗糙度才压得住。
第四步:在机检测与补偿。 精雕完成后不急着下机。用机内测头打一遍关键尺寸,超差的部位补一刀。批量件每二十件抽检一次,记录刀具磨损趋势。
第五步:下机后的表面处理衔接。 雕刻面留的刀纹方向要和后续抛光走线一致。逆向走刀留下的纹路,抛光工要多花三倍时间才能去掉。这套衔接规则,得在工艺卡上写死。
常见误区警告
误区一:买了雕刻机就能替代全部手工修模。 机器解决的是重复精度和复杂纹路的可复制性。镶口内侧的微调、石位的最终贴合,仍然需要手工介入。设备是减法,手艺是加法。
误区二:只看主轴功率,不看刚性。 雕金银不是雕钢,功率大了反而容易让薄壁件颤刀。床身铸件的减震设计和导轨预紧力,比峰值功率更影响表面质量。
误区三:蜡模和金属件用同一套参数。 蜡软,刀蹭过去就行;金银韧,刀是挤过去的。进给速度差三到五倍,混用参数的结果是蜡模过切、金属件烧刀。
问答:用户在搜什么
问:珠宝制作机器雕刻一套模具多少钱?答:雕刻机本身不是按“套模具”报价。设备投入看轴数和自动化配置,五轴基础款和带自动换刀、在机检测的版本差价明显。加工成本按件算:蜡模雕一件和金银直雕一件,刀路时长和刀具损耗不同。
问:五轴珠宝雕刻机加工精度能到多少?答:行业主流五轴机型定位精度在0.01毫米左右,重复定位0.005毫米。实际加工精度还受装夹和刀具影响。问精度的时候,记得追问一句“什么装夹条件下”。
问:雕蜡机和雕金银的机器是同一台吗?答:机械结构可以共用,但主轴转速范围、进给参数、夹具方案要分开配置。蜡模不需要冷却液,金银直雕需要微量润滑。选型时跟供应商说清楚“主要雕什么材料”,别买回来发现转速区间不对。
问:小批量定制用雕刻机划得来吗?答:看“小批量”的频次。一个月换二十款、每款三五件,编程和装夹的辅助时间摊下来比手工省。一个月换两款、每款一百件,铸造线更划算。临界点取决于车间的换款频率和师傅的稀缺程度。
实操检查清单
□
CAD文件做过刀路仿真,最小特征大于刀具半径
□
装夹方案确认:戒指夹具/蜡模吸盘,零点校准用对刀仪
□
粗精刀路分开,精刀余量≤0.15mm
□
主轴转速与进给匹配材料:蜡模低速轻切,金银高速薄切
□
首件在机检测,批量件每二十件抽检
□
下机刀纹方向与抛光走线对齐
□
换款时清空上一款的刀具补偿参数
□
每周检查导轨润滑与气源过滤
