


2025年中国机床工具行业完成营业收入10571亿元,金属切削机床分行业营收同比增长10.8%。盘子回暖,车间对设备的要求却更苛刻了。一台五轴数控机床买回来,能不能跑出效率,不看参数表上那一行精度,看的是工艺方案配不配。
精度参数背后的真实门槛
采购清单上写“重复定位精度≤0.005mm”的机型不少。然而,参数达标不等于加工达标。五轴机床的精度分两层:静态精度和动态精度。静态看激光干涉仪报告,动态看切削时的跟随误差。
具体来说,旋转轴的定位精度常被忽略。A/C轴的角度偏差,在复杂曲面上会被放大。河南省科技厅2025年验收的一项五轴车铣复合机床项目中,第三方检测显示重复定位精度达3μm,刀具主轴跳动2μm。这个数字放在行业里算靠前。但车间里更该问的是:连续跑八小时,这个数字还稳不稳?
五轴联动与三轴分度的成本分水岭
车间里有个争论:复杂件到底用五轴联动一次装夹,还是三轴分度多次翻面?答案藏在批量里。
| 对比项 | 三轴/假四轴分度加工 | 真五轴联动五轴数控机床 |
|---|---|---|
| 装夹次数 | 3~5次,依赖人工翻面 | 1次装夹,RTCP自动补偿 |
| 单件辅助工时 | 20~40分钟 | 3~8分钟 |
| 适用批量 | 单件、极小批量 | 小批量到中批量 |
| 复杂曲面能力 | 受限,深腔易干涉 | 刀轴连续变化,避让灵活 |
| 设备报价 | 数万至十余万 | 数十万至更高 |
| 隐性成本 | 翻面基准漂移,返修率高 | 编程仿真前置,首件周期长 |
因此,选五轴还是三轴,算的是“每件辅助工时×年产量”这笔账。年产量过千件、曲面复杂的,五轴摊薄后更划算。一年做几十件样品的,三轴加老师傅的手更实在。
分步骤操作:从毛坯到成品的工艺链路
我们团队在2025年跟踪过一家做精密结构件的车间,他们把五轴机床的利用率从四成拉到七成。下面这套流程是跑通了的。
第一步:工艺基准先行。 五轴加工最怕基准漂。毛坯上线前,先铣出工艺基准面。后续所有装夹和检测,都从这个面出发。基准面留0.1毫米余量,精加工前再光一刀。
第二步:粗加工留量要均匀。 复杂曲面件的毛坯余量分布不均,直接精加工会颤刀。粗加工用摆线铣或动态铣,把余量控制在0.3到0.5毫米的均匀层。局部余量差超过一倍,精加工表面质量必崩。
第三步:刀轴矢量规划比刀路密度重要。 五轴编程的核心不是走多密,是刀轴怎么摆。曲率变化区域,刀轴变化要放缓。相邻刀路的刀轴夹角突变,实际切削点会偏离理论轨迹。CAM仿真里重点看刀柄和夹具的干涉,别只看刀尖。
第四步:在机检测与补偿。 精加工后不急着下机。用测头打关键特征,把偏差值回写到补偿参数。批量件每十件测一次,记录旋转轴的热漂移趋势。上午和下午的检测数据分开存,漂移量超过0.01毫米就要重新校零。
第五步:下机后的应力释放。 薄壁件下机后别急着精修。放置四到八小时,让残余应力释放。二次装夹轻夹轻放,夹紧力方向避开已加工面。
常见误区警告
误区一:只看直线轴精度,忽略旋转轴。 直线轴重复定位0.005毫米的机器不少,A/C轴角度重复精度差到十几角秒的也有。复杂曲面的精度瓶颈,往往在旋转轴上。
误区二:用五轴机床跑三轴的活。 五轴的优势在姿态,不在速度。拿它当三轴用,编程复杂度和设备折旧都白搭。简单平面件放三轴机上跑,五轴留给需要刀轴变化的活。
误区三:RTCP开了就万事大吉。 RTCP补偿的是运动学误差,不补偿装夹偏心和刀具磨损。装夹偏0.05毫米,RTCP补不回来。对刀仪的数据要进系统,不能只靠眼睛。
问答:五轴铣削搜得最多的问题
问:五轴数控机床铣削加工精度一般能到多少?答:工业级机型定位精度0.008mm、重复定位0.005mm是常见门槛。实际加工精度还看装夹和刀具。复杂曲面件尺寸精度控制在±0.02mm、表面粗糙度Ra≤0.8μm,算跑得不错的水平。
问:五轴联动加工中心和三轴加工中心成本差多少?答:设备报价差三到五倍。但成本要看单件:五轴省的是装夹次数和翻面工时。年产量大、曲面复杂的,摊薄后单件成本可能更低。年产量小、形状简单的,三轴加手动分度头更经济。
问:五轴铣削复杂曲面怎么避免过切?答:三个检查点。刀轴矢量在曲率变化区是否平缓,刀具悬伸是否过长导致让刀,旋转轴反向间隙是否补偿到位。CAM仿真要查刀柄和夹具,不能只查刀尖。
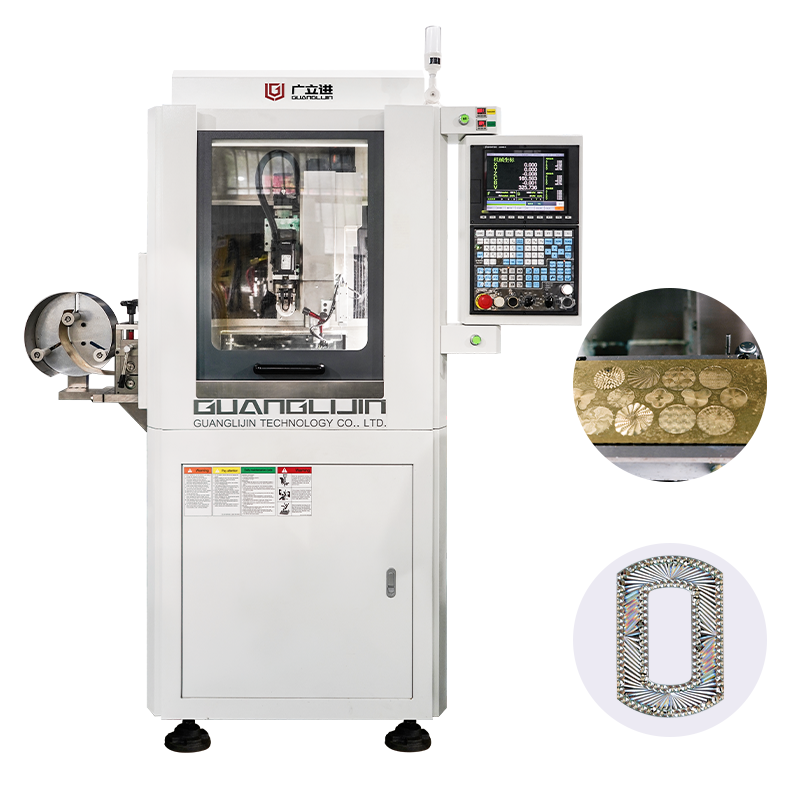
问:小型五轴数控机床适合做珠宝类精密件吗?答:机械结构可以共用,但参数配置要分开。珠宝件材料软、特征细,主轴转速要高、进给要低。跟供应商说清楚主攻材料,别买回来发现转速区间不对。
实操检查清单
□
工艺基准面已铣出,后续装夹统一以此为准
□
粗加工余量均匀,局部偏差不超过一倍
□
CAM仿真检查过刀柄与夹具干涉,不只查刀尖
□
旋转轴反向间隙已补偿,A/C轴精度单独验证
□
首件在机检测,批量件每十件记录一次
□
上午/下午检测数据分开存档,追踪热漂移
□
薄壁件下机后放置四小时以上再精修
□
RTCP功能已开启,对刀仪数据写入系统
五轴五轴数控机床的价值不在参数表上,在工艺方案里。精度是买来的,效率是配出来的。把装夹、刀轴、检测三件事串成一条线,设备才跑得动。
