


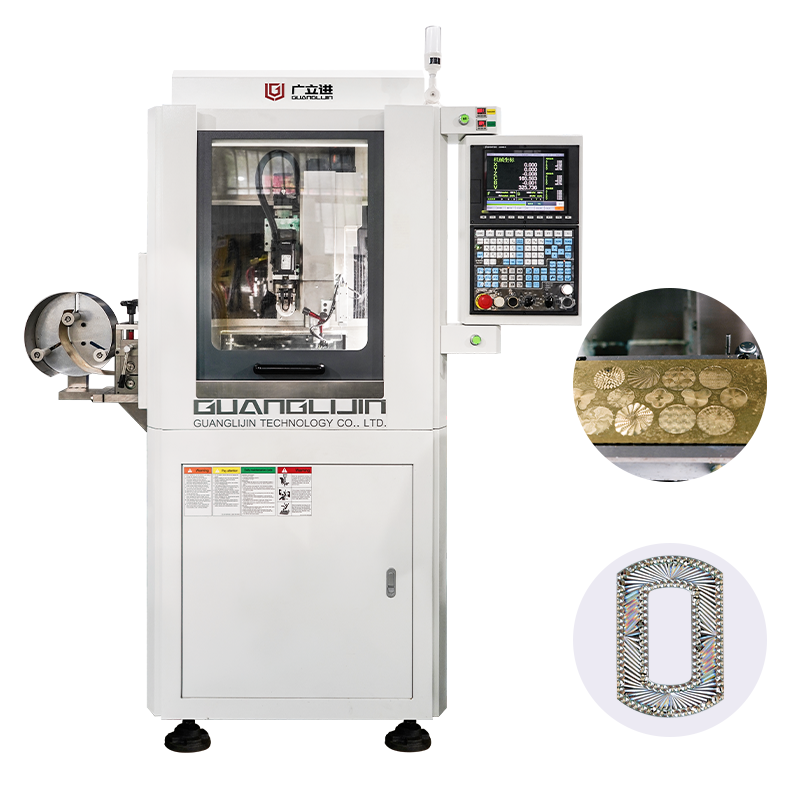
精密构件加工领域正经历一场静默的范式转移。当零件壁厚逼近极限、曲面自由度持续攀升、交付周期不断压缩,传统三轴设备依靠多次装夹换取精度的路径已触及天花板。五轴数控加工的价值,恰恰在于将“多次装夹的累积误差”压缩为“一次成型的确定性”。全球五轴数控机床市场在2025年达到113.5亿美元规模,航空航天领域占据约43%的应用份额,这一数据背后是制造逻辑从“工序叠加”向“一体化收敛”的转向。
然而,设备升级并不自动等于能力升级。一套真正可落地的精密构件一体化方案,需要跨越工艺设计、装夹策略、刀路规划与过程控制的完整链条。
为什么精密构件需要一体化加工?
多面加工的传统路径是:铣正面→翻面→重新找正→铣背面。每一次翻转都引入新的基准偏差。对于同轴度要求0.005mm级别的旋转框架类零件,这种偏差足以吃掉全部公差预算。
五轴数控加工的核心改变在于旋转轴的介入。A轴与C轴(或B轴)的联动,使刀具姿态可在切削过程中连续调整。工件一次装夹后,刀具能从任意方向接近待加工表面。具体来说,深腔清角不再需要长径比过大的刀具硬扛,刀轴可以倾斜避让,用更短的刀具获得更高刚性。
我们团队在2025年承接某航天惯导框架试制时,遇到了典型的两难:零件壁厚仅1.2mm,材料去除率超过90%,传统虎钳装夹导致内腔张开变形达0.5mm。后来改用工艺凸台辅助支撑配合五轴联动摆线铣削,变形量压到0.08mm以内。这个案例说明,一体化方案的起点不在机床,而在“如何让零件在加工全程保持刚性”。
五轴与三轴、四轴方案对比
并非所有构件都值得上五轴。决策依据应回归零件的几何复杂度与精度链要求。下表从五个维度呈现差异:
| 对比项目 | 三轴方案 | 五轴一体化方案 |
|---|---|---|
| 装夹次数 | 3~6次(视面数) | 1~2次 |
| 可达加工角度 | 仅Z向垂直 | 空间任意方向 |
| 深腔清角能力 | 受刀具长径比限制 | 刀轴倾斜避让 |
| 薄壁变形控制 | 依赖夹紧力控制 | 切削力方向可优化 |
| 单件编程耗时 | 较低 | 较高但摊薄于批量 |
从表中可见,五轴的优势集中在“减少装夹”与“姿态自由度”两个杠杆点上。然而,编程复杂度的上升是真实代价。因此,批量大于小批、精度要求高于IT8、几何特征含自由曲面或深腔的构件,才是五轴方案的合理目标区间。
分步骤操作指南
第一步:零件工艺性解构。 将三维模型拆解为“一次装夹可达面”与“必须二次装夹面”。优先将高精度孔系、基准面、关键曲面归入同一次装夹。无法合并的特征,评估是否可通过工艺凸台或预留连接筋实现刚性传递。
第二步:设计专用工装而非通用夹具。 薄壁件的夹紧点应避开最终型面。多轴正交框架的成熟做法是先铣出工艺凸台作为定位基准,粗加工后释放应力,再以凸台为基准精加工。工装的设计目标不是“夹住”,而是“支撑均匀、力流闭合”。
第三步:刀路策略的粗精分离。 粗加工阶段采用动态铣削或摆线铣,控制径向切深恒定,让切削力波动最小化。精加工阶段启用五轴联动,球头刀以倾斜姿态切削,使有效切削速度落在刃口稳定区间。深腔清角可先用插铣刀具去除拐角余量,再换小径刀光整。
第四步:CAM仿真与碰撞校验。 五轴刀轨的碰撞风险远高于三轴。上机前必须完成刀柄、夹具、转台的全要素仿真。重点检查旋转轴行程极限附近的刀轴矢量突变,以及快速移动中的干涉隐患。
第五步:首件试切与在机测量。 首件切削参数降载20%~30%,利用机床测头在机检测关键尺寸。将实测偏差反馈至CAM模型进行刀轨微调。稳定后固化参数,转入批量。
常见误区警告
误区一:买了五轴就能做五轴。 五轴机床的精度保持性高度依赖热稳定性与旋转轴校准。未经定期激光干涉仪检测与RTCP标定的设备,联动精度可能衰减至不如三轴。
误区二:所有面都追求一次装夹。 强行合并全部工序可能导致工装过于复杂、刚性下降。合理做法是:高精度特征一次装夹,低精度辅助面允许二次装夹。
误区三:用三轴思维编五轴程序。 三轴刀路关注“到位”,五轴刀路还必须关注“姿态变化率”。刀轴矢量在相邻刀位点之间的突变,会造成旋转轴伺服滞后,在零件表面留下非线性误差纹路。
关于五轴数控加工的用户问答
问:五轴数控加工中心加工薄壁件如何控制变形?答:核心策略是“让切削力方向可控”。五轴联动允许刀轴倾斜,使切削合力指向零件刚性较好的方向。配合工艺凸台辅助支撑与对称去料路径,可将薄壁变形控制在0.1mm以内。
问:精密构件五轴铣削的装夹方案怎么设计?答:放弃“夹紧即固定”的思维。优先使用工艺凸台作为基准,夹紧点布置在非型面区域。对于回转体框架件,可设计专用涨套或轴向压紧工装,让夹紧力沿零件轴线分布,避免径向畸变。
问:五轴联动加工自由曲面的表面质量为什么不稳定?答:常见原因是刀轴矢量在相邻NC点之间变化过大。旋转轴响应跟不上直线轴,导致实际刀位偏离理论路径。解决方向包括:加密刀位点、平滑刀轴矢量变化率、或在CAM中设置旋转轴角速度约束。
问:小型精密零件适合用五轴数控铣床吗?答:适合,但需关注机床的“小尺寸加工能力”。主轴最高转速、小径刀具的跳动精度、以及转台的定位分辨率是关键指标。消费类精密零件(如光学结构件)已有五轴高速铣削的成熟应用。
实操检查清单
□
确认零件高精度特征是否已全部归入同一次装夹
□
工艺凸台或辅助支撑的刚性经有限元分析验证
□
粗加工采用恒定切削力策略(动态铣/摆线铣)
□
精加工刀轴矢量变化率设置上限约束
□
CAM仿真覆盖转台行程极限与刀柄干涉
□
首件在机测量数据已回馈至刀轨补偿
□
旋转轴RTCP标定在有效期内
□
批量前固化切削参数并建立刀具寿命台账
一体化加工方案的终极检验标准,不是机床的轴数,而是零件从毛坯到成品所经历的“基准转换次数”。每一次基准转换都是一次精度流失的机会。五轴数控加工提供的,正是把这种流失压到最低的工艺可能。访问广利金精密制造可获取针对具体构件几何的工艺可行性评估框架。
