


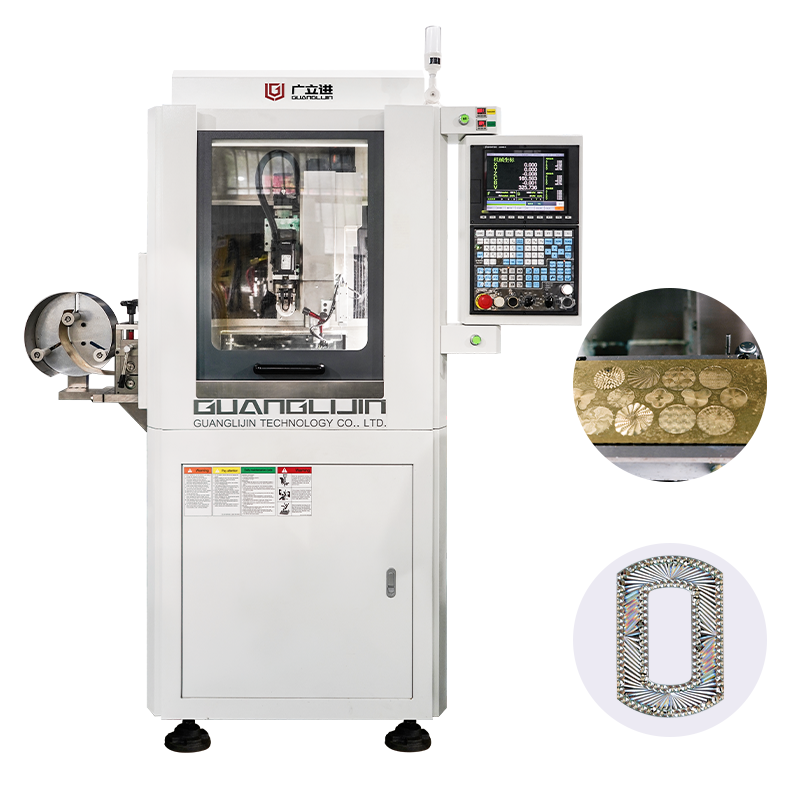
航天零件精加工,听上去像是五轴联动的专属领地。可实际上,不少航天结构件的特征分布,恰好落在四轴的能力圈里。问题不在于设备能不能干,在于怎么把第四轴的旋转精度和切削稳定性捏到一起。四轴数控设备做精加工,核心就两条:转台分度要够准,切削参数要跟得上材料脾气。
一、精加工的胜负手,先看第四轴转台
四轴跟三轴最大的差别,全在那个旋转轴上。三轴加工侧面特征得翻面装夹,基准一换,误差就叠上去了。四轴让工件转起来,刀具不用绕着零件跑。可转得准不准,直接决定孔位和轮廓的最终精度。
国资委发布的技术成果里有一组数据值得看:国产高精度回转工作台的定位精度做到4″,重复定位精度2″。这个水平放在航天零件精加工里,分度定位的底子是够的。具体来说,2″重复定位意味着每次转到位,偏差不超过一根头发丝直径的几十分之一。孔距和角度特征的一致性就有了保障。
然而转台精度只是入场券。航天零件材料硬度高、导热差,旋转分度时的锁紧刚性不够,切削力一压,工件微动,精加工尺寸照样飘。因此选设备时得盯住转台的锁紧机构和轴向径向跳动指标,别只看分度精度。
二、钛合金和铝合金,四轴切削逻辑完全不同
航天零件常用材料跨度大。铝合金7075做结构件,钛合金TC4做发动机相关零件,切削策略天差地别。四轴旋转加工时,这个差异会被放大。
钛合金的麻烦在于切削热集中在刀刃附近。导热系数低,热量散不出去,刀具磨损快。四轴分度加工侧面特征时,如果冷却液指向没跟着旋转角度调整,刀刃局部温度能高到让涂层失效。具体来说,钛合金铣削的线速度要比铝合金低一大截,进给反而不能太保守,得让刀刃切进去而不是蹭过去。
铝合金的问题反过来。7075硬度高、刚性好的另一面是薄壁区域容易颤振。四轴转角度时,零件刚性方向在变,同一个切削参数在0°方位没事,转到90°可能就叫了。因此精加工薄壁区域,摆线铣或动态铣策略比层切更稳。切削力分散了,旋转分度带来的刚性变化就不至于把零件“推”超差。
| 对比项目 | 钛合金TC4四轴精加工 | 铝合金7075四轴精加工 |
|---|---|---|
| 切削速度 | 低,控制切削热 | 高,追求效率 |
| 进给策略 | 适中偏大,避免蹭刀 | 动态铣,控制切削力 |
| 冷却重点 | 高压指向刀刃 | 充分冷却防变形 |
| 转台锁紧 | 刚性优先,防微振 | 分度精度优先 |
三、分步操作:四轴精加工的五个落地步骤
第一步:判零件特征能不能“转着干”。 打开三维模型,看主要精加工面是否沿旋转轴分度排布。侧孔组、分度槽、棱柱轮廓面,四轴一次装夹能覆盖的,就是候选对象。曲面连续变化、刀具需要摆角跟随的,别硬上四轴。
第二步:粗精之间必须留应力释放窗口。 航天零件毛坯余量大,粗加工去掉大部分材料后,残余应力会重新分布。精加工前让零件“松一口气”,松开夹紧再轻轻夹回。这一步省掉,精加工完松开压板,尺寸可能就变了。
第三步:分度角度决定冷却液路径。 四轴加工时喷嘴方向不能固定。转台转到不同角度,冷却液得跟着指到切削区。钛合金精加工尤其吃这个,冷却不到位,刀具寿命断崖式下跌。
第四步:精加工参数按刚性最差的方位来定。 零件转到某个角度刚性最弱,切削参数就得迁就那个位置。别用最强方位的参数一刀切全程,颤振往往出现在最薄弱的那个分度角上。
第五步:首件测“松开后”的精度。 加工完别在夹紧状态下测尺寸。松开压板,让零件释放,再上三坐标。我们团队在2025年一宗框类零件试制中就吃过这个亏:夹着测全合格,松开后侧面孔位偏了0.03毫米。后来调整了分度锁紧顺序,问题才压住。
四、真实案例:四轴分度把叶型公差从0.05压到0.015
某航空制造企业加工涡轮叶片时,原先三轴方案要装夹三次以上。基准换来换去,叶型形位公差偏差到了0.05mm,后面还得手工修型,修型占了总周期的三成。
换成配套高精度四轴转台的方案后,转台分度精度±2″,轴向和径向跳动控制在0.008mm以内。一次装夹完成叶型型面、榫头定位面和根部过渡圆角的加工。最终叶型形位公差降到0.015mm,周期缩短42%,废品率压到0.8%。这个案例说明一件事:四轴精加工的天花板,取决于转台精度和工艺配套,不是轴数本身。
五、常见误区警告
误区一:转台精度够高,零件精度就一定高。 转台是基础,但夹紧变形、切削热、刀具磨损任何一个环节掉链子,转台精度白搭。航天零件精加工是系统活儿。
误区二:四轴只能干粗加工。 叶型精加工、框类侧面孔系、梁类分度面,四轴的精加工能力已经被产线验证过。关键是零件特征匹配,不是轴数鄙视链。
误区三:钛合金四轴精加工就是降速。 降速降过头,刀刃在表面蹭而不是切,加工硬化层反而更深。进给和切深要匹配,让刀刃真正吃进材料。
六、实操检查清单(Checklist)
□ 转台重复定位精度≤5″,锁紧后轴向窜动≤0.01mm
□ 零件主要精加工特征沿旋转轴分度分布,无连续变曲率曲面
□ 粗加工后松开夹紧释放应力,再进精加工
□ 冷却液喷嘴随分度角度调整,钛合金加工指向刀刃而非泛喷
□ 精加工参数按零件刚性最弱分度方位设定
□ 首件松开压板后检测关键尺寸,而非夹紧状态测量
□ 薄壁区域采用摆线或动态铣,避免层切满刀宽
七、用户常搜的四个问题
问:四轴数控加工航天钛合金零件怎么选刀具? 钛合金精加工优先用细晶粒硬质合金,涂层选AlTiN类耐高温的。四轴分度加工时刀具悬伸尽量短,转台转到侧面时刀具刚性本来就在下降,悬伸长了颤振跑不掉。
问:四轴转台精度多少够用 for 航天零件精加工? 分度定位4″、重复2″是当前国产转台能做到的水平,对应大多数航天结构件的孔位和轮廓要求够用。如果零件公差带特别紧,得看转台锁紧后的刚性指标,不只看空载分度精度。
问:航天铝合金薄壁件四轴精加工怎么防变形? 分阶段加工是底线。粗半精精分开,精加工前释放应力。四轴旋转分度时,压板位置跟着零件刚性好的区域走,别压在悬空薄壁上。摆线铣比层切更适合控制薄壁让刀。
问:四轴数控设备精加工航天零件,编程要注意什么? 后处理得匹配转台的实际旋转方向和零点位置。分度加工时退刀路径要避开已加工面,转台旋转过程中刀具不能碰工件。精加工路径的顺序按分度角度集中排,减少转台频繁正反转。
回到标题。四轴数控设备实现航天零件精加工,靠的不是跟五轴比联动能力,是把旋转分度这件事做到极致。转台准、参数对、应力释放到位,棱柱类航天结构件的精加工就能稳稳拿下来。设备是死的,工艺判断是活的。选对了零件,四轴精加工照样出航天级精度。
