


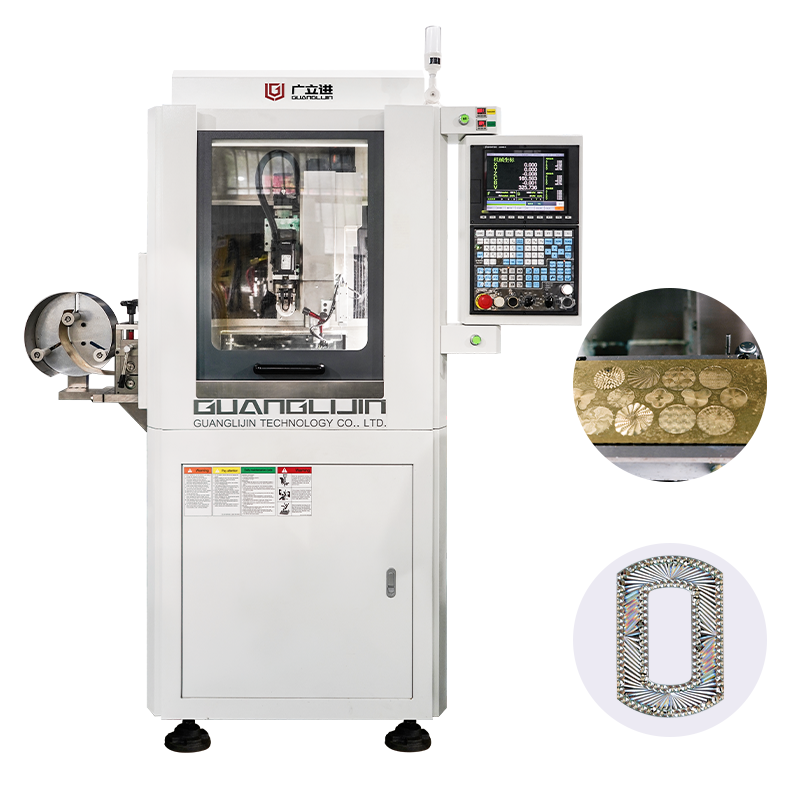
2025年中国五轴数控机床市场规模约129亿元,预计2030年冲到352亿元,复合增长率22.2%。同期珠宝首饰市场9780亿元,黄金品类占77.7%。两个数字放一起看,有意思的事就出来了:珠宝车间对精密加工的需求在涨,五轴设备的价格在降。定制一套切削系统,不再是“要不要”的问题,是“怎么配才不浪费”。
定制不是选配,是倒推
很多人把定制理解成在标准机型上勾选配置。其实反了。定制的起点不是机器,是活。
具体来说,先列三件事:零件最小内角半径、必须保住的定位精度、最差特征允许的表面粗糙度。这三个数定死了,主轴转速下限、伺服带宽、热补偿策略才有依据。超出这三个数的功能,就是花钱买保险,用不上几回。
我们团队在2025年接触过一家做花丝镶嵌的工坊。他们最初想上高配五轴,预算拉到四十万。聊完发现,最细特征只有0.3毫米,但纹路深度浅,不需要大扭矩。最后配了一台中等刚性、高转速的机型,省下十几万。钱花在刀刃上,刀刃就是“最细特征”。
珠宝切削与通用切削:两套逻辑
珠宝车间的五轴定制,和汽配、模具的逻辑不同。材料软,特征细,批量碎。
| 对比项 | 通用金属切削定制 | 珠宝精密切削定制 |
|---|---|---|
| 核心诉求 | 大扭矩、高材料去除率 | 高转速、低切削力、细特征保真 |
| 主轴转速侧重 | 8000~15000转 | 20000~40000转(金银直雕) |
| 床身刚性要求 | 重切削抗颤 | 轻切削抗微振,铸件减震优先 |
| 夹具方案 | 液压/气动强力夹紧 | 真空吸盘或微力夹具,防薄壁变形 |
| 检测配置 | 在机测头测关键尺寸 | 测头+表面粗糙度抽检 |
| 换款成本敏感度 | 低,批量大 | 高,一天换三款是常态 |
因此,拿通用五轴的报价单来套珠宝活,配出来的机器要么转速不够,要么夹具压伤工件。定制方案的第一步,是把“雕金银还是雕蜡”说清楚。蜡软,刀蹭过去就行;金银韧,刀是挤过去的。两套参数,两个配置方向。
分步骤操作:从需求到验收的定制链路
定制一套切削系统,流程走错,后面全是坑。下面这套步骤,是跑过几个车间后固定下来的。
第一步:用现有订单倒推精度底线。别问“最高精度能到多少”。拿车间过去三个月最难的十个件,找出最细特征尺寸和公差带。重复定位精度按公差带的三分之一去定。公差±0.02毫米的件,设备重复定位±0.005毫米就够,再高是浪费。
第二步:锁定数控系统的五轴功能范围。需要RTCP联动,还是五面加工就够?珠宝浮雕多数需要真五轴联动,刀轴要连续变化。但素圈类简单件,五面加工加定位加工更经济。数控系统选型时问清:RTCP补偿算法是否支持刀具长度变化后的自动修正。
第三步:主轴与夹具同步定方案。主轴转速区间要和材料匹配。雕金银要两万转以上,雕蜡要能低速稳定运行。夹具方案跟主轴一起谈,别分开采购。薄壁戒圈用真空吸盘,镶口件用专用轮廓夹具。夹具刚性不够,高转速就是颤振源。
第四步:要求48小时连续跑机测试数据。热漂移是五轴精度的隐形杀手。主轴跑两小时和跑八小时,加工出来的件可能不是一个尺寸。让供应商提供连续运行的温度-位移记录。没有这个数据,精度承诺就是空话。
第五步:验收用自己材料跑首件。合同里写死:验收以车间实际材料(18K金或蜡模)的试雕件为准。看三样:尺寸是否在公差带内、刀纹方向是否对接后续抛光、连续三件的一致性。参数再漂亮,件不行就是不行。
常见误区警告
误区一:拿五轴当三轴用,定制等于白定。五轴定制的钱花在姿态控制上。如果活全是平面刻字和简单素圈,三轴加转台更划算。RTCP功能买了不用,折旧照算。
误区二:只定机器,不定工艺参数包。五轴切削的成败一半在机器,一半在参数。定制合同里要包含针对你材料的切削参数包:转速、进给、切深、冷却方式。没有参数包,机器到了还得自己试,试错成本算谁的?
误区三:忽略后处理程序匹配。五轴CAM的后处理文件要和数控系统匹配。西门子系统、华中系统、发那科系统的五轴指令格式不同。定制时让供应商确认后处理可用,别等编完程发现机床不认。
问答:定制阶段搜得最多的问题
问:智能五轴数控机床切削系统定制一套多少钱?答:按配置分档。珠宝精雕型定制,中等刚性高转速配置十余万到二十余万,高配加自动换刀和在机检测上浮明显。差价主要在主轴转速上限、数控系统五轴功能和夹具方案。问价时加一句“含不含参数包和后处理”,数字才完整。
问:五轴数控机床定制周期一般多久?答:标准机型改配置四到八周。深度定制(改床身结构或夹具方案)八到十二周。数控系统选型和后处理调试占时间大头。急着投产的,选有现成珠宝参数库的供应商,省掉试切周期。
问:珠宝五轴切削系统定制和买标准机有什么区别?答:标准机是“什么都能干,什么都不精”。定制机按你的材料、特征尺寸、批量调配置。核心差异在主轴转速区间和夹具方案。标准机的通用夹具压薄壁戒圈,一压一个印。定制夹具按工件轮廓走,接触力可控。
问:五轴数控机床切削参数怎么定?答:从材料手册给的基础值起步,跑单因素试验。先定切深(不超过刀具半径的十分之一),再调转速看表面质量,最后加进给到颤振临界点退一档。珠宝件特征小,切深和进给都要保守。参数包的价值在“试好的数”,不在“理论最优”。
实操检查清单
□
用最难订单倒推重复定位精度底线,不盲目追高
□
确认数控系统RTCP功能支持刀具长度变化补偿
□
主轴转速区间覆盖实际材料(金银≥20000转,蜡模可低速)
□
夹具方案与主轴同步定,薄壁件用真空或微力夹具
□
要求供应商提供48小时连续跑机温度-位移记录
□
合同写明以自己材料试雕件验收,连跑三件看一致性
□
定制包含切削参数包(转速/进给/切深/冷却)
□
后处理文件与数控系统匹配,编完程能直接跑
