


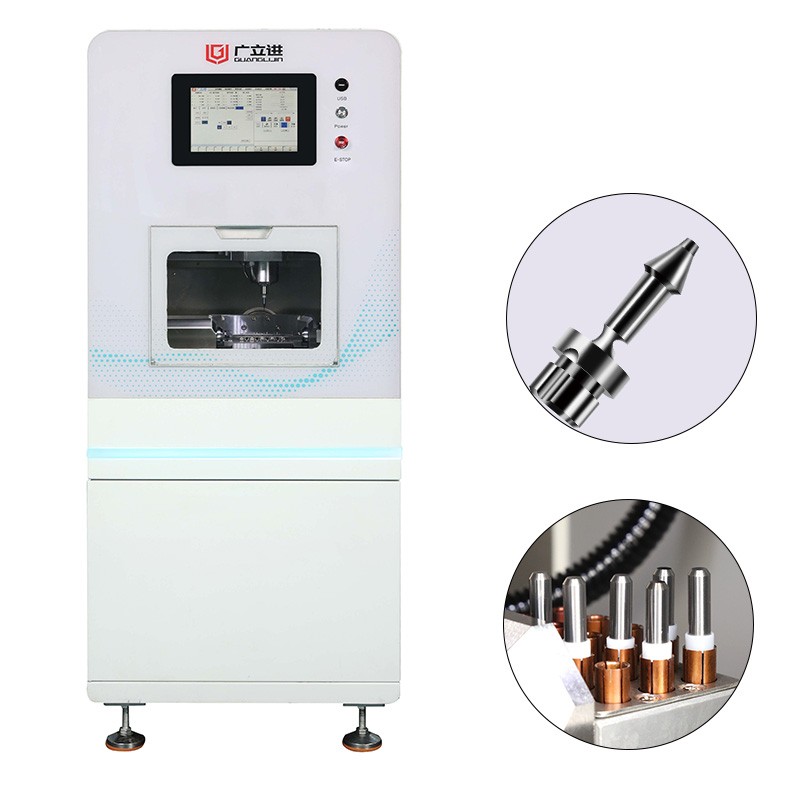
航空航天精密加工车间里,最让人头疼的往往不是工件尺寸大,而是结构复杂、公差紧、交期还压得死。台式五轴数控机床正在这个缝隙里找到自己的位置。它把五轴联动的能力压缩到更紧凑的机身里,让小型精密结构件、叶轮类零件、框肋薄壁件不必再挤占大型龙门设备的时间窗口。2025年中国五轴数控机床市场规模约128亿元,预计2030年冲到352亿元。盘子够大,但真正适合台式机型的细分场景,需要掰开来看。
为什么航空航天精密件开始盯上“台式”方案?
问:航空航天零件不是越大越难做吗,台式五轴能啃什么?
答:大型框梁确实需要大设备。但发动机小叶片、传感器支架、无人机舵机壳体、卫星轻量化结构件,尺寸不大,精度要求却一点不松。这类活儿放在大型五轴上,装夹等待时间比切削时间长,成本划不来。台式五轴数控机床的定位就是:工件不大,但角度多、特征密、精度狠。
具体来说,航空精密加工里有一类零件叫“多面异构件”——一个铝块上要铣出斜面安装座、深腔、定位孔和薄壁筋,三轴机床得翻面装夹三四次。每翻一次,基准就漂一次。台式五轴用一次装夹完成五面加工,累积误差的源头被掐掉一大截。我们团队在2025年一个无人机结构件项目里测算过:同样一件舵机壳体,三轴方案用了三次装夹,总耗时142分钟;换台式五轴一次装夹后,切削时间降到78分钟,辅助时间几乎归零。
对比:台式五轴与大型五轴在航空精密件上的分工
| 对比项 | 台式五轴数控机床 | 大型五轴加工中心 |
|---|---|---|
| 典型工件尺寸 | 100mm×100mm×100mm以内 | 500mm以上框梁、整体叶盘 |
| 装夹换位频次 | 一次装夹,五面到位 | 视零件而定,常需二次找正 |
| 主轴转速范围 | 18000~24000 rpm 为主 | 8000~15000 rpm 常见 |
| 占地面积 | ≤1m²,可进实验室/小车间 | 数十平方米,需专用地基 |
| 适合的航空场景 | 传感器壳体、小型叶轮、连接件 | 机翼肋、发动机机匣、大型模具 |
台式五轴数控机床的优势不在“大”,在“快换”和“近线”。把设备放到装配线旁边,零件做完直接进检测工位,物流等待时间被砍掉。然而,它的刚性天花板也明摆着:钛合金重切削别指望它,铝合金、塑料、有色金属的精密铣削才是舒适区。
分步骤操作指南:从图纸到合格航空件
第一步:评估零件是否“够格”上台式五轴。 把工件三维模型调出来,看最大外形尺寸是否在机床行程内。华侨大学采购的桌面型五轴参数可供参考:X≥100mm,Y≥180mm,Z≥100mm,A轴-30°~+110°,C轴360°。超出这个包络,直接转大型设备,别硬塞。
第二步:检查RTCP精度是否达标。 RTCP是五轴联动的命门。台式机受结构限制,旋转轴刚性天生弱于大机型。加工前用球头检棒配合千分表做一次快速校验,重点看C轴旋转90°和270°位置的回转误差。某航空叶片加工研究中,RTCP精度做到0.01mm才能保证叶型轮廓度稳定。台式机如果RTCP偏差超过0.02mm,先做补偿再干活。
第三步:设计专用随形夹具,别用通用台钳凑合。 航空薄壁件最怕夹变形。台式五轴的工作台承重通常在10kg到100kg之间,夹具重量要算进去。具体做法:用铝基板做一块与零件底面曲率贴合的仿形垫块,零件放上去后真空吸附加侧向轻压,切削力靠夹具本体扛,不靠夹紧力硬顶。
第四步:分层切削参数要“前松后紧”。 铝件粗加工用Ø6mm三刃铝专用铣刀,转速18000 rpm,每层切深0.5mm,进给1200 mm/min。精加工换Ø3mm球刀,转速拉到22000 rpm,步距0.08mm。台式五轴数控机床的主轴功率有限,满刀槽铣是禁忌,摆线铣和动态铣削才是正确打开方式。
第五步:在机检测,别等下机再哭。 零件下机前用机床自带测头打一遍关键孔位和型面点。航空件公差带窄,台式机的热变形在连续加工两小时后可能吃掉0.01~0.015mm的余量。具体操作:每加工90分钟暂停一次,让主轴在恒定转速下空转5分钟回温,再继续切。
常见误区警告区块
⚠️ 误区一:把台式五轴当小型加工中心使。 有人拿它铣钢件、开重粗,结果丝杠和导轨提前报废。台式机的结构刚性是为轻切削设计的,铝、铜、塑料、亚克力是主食,钢件只能做微量精修。
⚠️ 误区二:忽略环境温度。 航空精密件要求±0.01mm时,车间温度波动超过±2℃就白干。台式机没有大型恒温油箱,热稳定性更依赖环境。放在空调直吹口下面,白天晚上做出来的尺寸能差出半个丝。
⚠️ 误区三:用通用后处理跑五轴程序。 五轴刀路对机床运动学模型极度敏感。台式机的旋转轴中心距、摆头偏置和大型机完全不同,拿大型机的后处理文件硬跑,轻则过切,重则撞刀。
问答:用户搜得最多的几个问题
问:台式五轴数控机床能加工航空铝叶轮吗?能,但限于小直径、低展弦比的叶轮。整体叶盘那种流道狭窄、叶片悬伸长的结构,台式机的刚性撑不住。做小型无人机桨叶叶轮或微型压缩机转子,一次装夹把轮毂和叶片型面铣出来,轮廓度控制在0.03mm以内是可行的。
问:五轴联动台式机做航空航天件,RTCP精度多少算够用?看零件公差。一般连接件、壳体类,RTCP 0.02mm以内够。叶轮叶片类,最好压到0.01mm。买设备时让厂家用球头检棒现场打给你看,别只看样本参数。
问:台式五轴和钻攻中心加四轴,哪个更适合航空小件?如果零件有连续曲面和变角度深腔,五轴是刚需。如果只是分度钻孔和平面铣削,四轴钻攻更划算。判断标准很简单:把零件模型放进CAM里,看刀轴矢量是否需要连续变化。需要,就上五轴。
问:桌面级五轴加工航空件,冷却怎么解决?优先用微量润滑或气冷。航空铝件不怕水冷,但台式机工作舱密封性有限,切削液飞溅会渗进旋转轴轴承。油雾润滑对铝合金精铣的表面质量足够,还能省掉后续清洗工序。
问:买台式五轴做航空精密加工,最该盯哪项验收指标?不是主轴转速,是重复定位精度。线性轴重复定位≤0.01mm,旋转轴重复定位≤±40″,这是底线。航空件批量一致性靠的就是重复精度,绝对精度可以补偿,重复精度不行就得换设备。
实操检查清单(Checklist)
□
零件最大外形尺寸未超出机床行程包络,留出至少10mm安全余量
□
RTCP精度已用球头检棒校验,偏差≤0.02mm(精密件≤0.01mm)
□
夹具重量+工件重量未超过工作台额定承重
□
粗加工采用摆线或动态铣削策略,未使用满刀槽铣
□
精加工前主轴已空转回温,连续切削每90分钟设暂停回温节点
□
后处理文件对应当前机床的运动学模型,首件前跑过仿真
□
切削液/油雾类型与工件材料匹配,铝合金不用含氯添加剂
□
首件下机前完成在机测头检测,关键尺寸记录留档
台式五轴数控机床在航空航天精密加工里的角色,不是替代大型设备,是填缝。填的是小零件、快迭代、近线生产的那条缝。选对了场景,它能把装夹次数从三次压到一次,把等待时间从小时级压到分钟级。选错了场景,它就是一个转得快但啃不动的精密玩具。
