


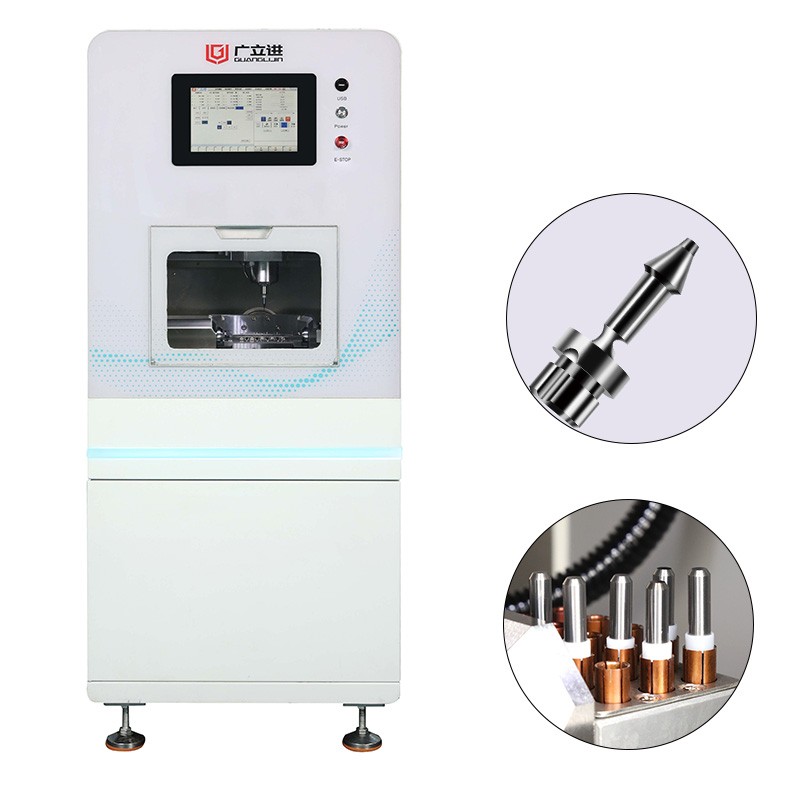
航空航天精密加工车间里,最让人头疼的往往不是工件尺寸大。结构复杂、公差紧、交期压得死,这三样凑一块,三轴机翻面翻到人麻,大设备档期又排不上。五轴数控机床出售的信息满天飞,可买回来的设备能不能啃下钛合金薄壁件,得打个问号。2025年中国五轴数控机床市场规模约128亿元,航空航天是最大应用领域,占比接近三成。盘子够大,坑也不少。我们团队在2025年跟进过一个华南航空结构件厂的选型项目,设备参数表漂亮得很,试切钛合金框肋件时颤振纹路却怎么调都消不掉。问题不在机床本身,在加工方案和设备没咬合上。
一、航天精密件切削,难的不是“五轴”两个字
钛合金TC4的导热系数只有45号钢的五分之一。切削区温度能冲到800到1000摄氏度,刀具磨损速率是普通钢材的三到五倍。薄壁叶片的最小壁厚可能只有3.2毫米,一阶弯曲模态频率落在250到350赫兹区间,主轴转速稍不注意,颤振就来了。
传统三轴加工靠多次装夹硬扛。每次基准转换引入的定位误差叠在一起,公差余量被吃掉大半。五轴联动的核心价值是减少装夹次数,让刀具姿态跟着曲面法向走。具体来说,航天支架上那些斜向安装面和变角度孔系,一道工序能全拿下来。
然而,五轴不是万能钥匙。棱柱类结构件、分度特征集中的框肋零件,四轴甚至三轴加转台反而更划算。买设备之前先把零件族谱理清楚,比盯着机床参数表管用。
二、加工方案和设备怎么配:对比维度
市面上打着航天级旗号的五轴设备差价极大。同样是“五轴”,配置差一档,干出来的活差一个等级。
| 对比项 | 工业级航天适用方案 | 通用级五轴方案 |
|---|---|---|
| 定位精度 | ≤0.005mm | 0.01~0.015mm |
| 旋转轴重复定位 | ≤0.005mm | 0.008~0.01mm |
| 数控系统 | 全闭环+RTCP标配 | 半闭环,RTCP选配 |
| 热补偿 | 实时监测+反馈补偿 | 无或仅基础补偿 |
| 典型材料适配 | 钛合金、高温合金 | 铝合金为主 |
| 钛合金刀具寿命管理 | 功率-振动联动监控 | 固定参数切削 |
上表参考了行业公开产品数据和实际选型经验。航天精密件场景下,旋转轴的重复定位精度是最容易被低估的指标。五轴联动误差源里,转台和摆头的贡献往往比直线轴大。摇篮式结构做到0.005mm才算摸到门槛。
五轴数控机床出售的报价单里,数控系统授权、光栅尺配置、主轴冷却方式都是变量。同型号裸机价差能拉到四成以上。技术协议逐项列清楚,别给后期增项留口子。
三、分步骤操作指南:从需求到验收
第一步:锁定零件族谱,别贪多。梳理未来两年计划承接的零件:最大轮廓尺寸、钛合金占比、最严公差带、年批量区间。钛合金超过三成的,主轴持续扭矩和高压冷却系统单独加码。
第二步:要求用你的零件试切。参数表可以修饰,试切件不会说谎。拿一款典型薄壁框肋件给供应商,要求全流程切削。检测报告盯两个数:关键尺寸CPK值,薄壁区域壁厚一致性。
第三步:验数控系统的RTCP和奇异点规避。五轴机的灵魂在系统插补。要求供应商在RTCP开启状态下演示连续联动刀路。国产系统近两年进步明显,科德数控的自主化率已做到较高水平,其设备已进入国产大飞机结构件工艺验证中试基地。曲面精度要求苛刻时,插补时序抖动值得追问。
第四步:考察热平衡管理。连续切削四小时后,主轴和丝杠的热伸长决定一批活的头尾一致性。问清楚:光栅尺是否全闭环、有无温度传感器反馈补偿。没有这些配置,钛合金加工精度漂移会让你怀疑人生。
第五步:验收做“破坏性”测试。别只切铝件。要求钛合金连续切削不少于两小时,中间不暂停不调整。完成后立即检测,放置24小时复检。两次数据的差值比出厂合格证有说服力。某航空发动机叶盘精铣工序的数据可作参照:自适应控制加颤振抑制体系把单件周期从400小时压到300小时,型面精度稳在0.045毫米以内。
四、常见误区警告
⚠️ 把“五轴联动”当标配标签。有些设备标称五轴,转台和摆头只能做3+2定位加工。联动切削时精度断崖下跌。签约前让供应商演示一段真正的五轴联动插补,不是摆几个角度拍照。
⚠️ 忽略夹具和工艺配套预算。机床精度再高,薄壁件夹歪了全白搭。柔性夹具或真空吸附方案要提前列入预算。工装刀具配套投入通常占设备款的15%到25%。
⚠️ 只看裸机报价。数控系统选配、刀库容量、主轴规格、光栅尺品牌全是变量。把技术协议写细,每一项配置单独列价。
五、用户在搜什么
问:航空航天精密五轴数控机床出售价格大概多少?工业级航天适用机型起步在80万到100万区间。差价吃在精度保持性、热补偿系统和数控系统授权上。带全闭环光栅尺和RTCP功能的配置,报价可能是基础款的两倍。
问:国产五轴加工钛合金航天件靠谱吗?头部品牌已跨过及格线。科德数控等国产设备已进入大飞机结构件工艺验证体系,聚焦钛合金结构件和铝合金框肋件的关键加工能力验证。常规钛合金结构件批量加工可以替代,纳米级插补稳定性仍有差距。
问:加工钛合金薄壁件选什么配置的五轴?大扭矩电主轴配高压中心出水,压力70bar以上。转台优先力矩电机直驱。全封闭防护加抽雾系统是底线配置。
问:五轴数控机床出售后调试周期一般多久?从安装到稳定产出合格航天件,通常三到六个月。取决于零件复杂度和供应商工艺支持力度。
实操检查清单
□
梳理近两年零件图纸,标出最大尺寸、最严公差、钛合金占比
□
要求供应商用你的薄壁框肋件试切,检测CPK和壁厚一致性
□
验证RTCP开启状态下的连续联动精度
□
确认光栅尺全闭环覆盖X/Y/Z及旋转轴
□
检查主轴和丝杠冷却方式,询问热平衡时间
□
索取同型号设备在航空领域的实际用户清单
□
技术协议逐项列明数控系统型号、刀库容量、主轴规格
□
预留工装夹具和刀具配套预算(设备款15%~25%)
□
验收测试含钛合金连续切削不少于2小时
□
确认售后响应时效和备件供应周期
选五轴设备和配加工方案,本质上是在选未来三到五年的工艺底座。机床是硬的,参数是冷的,只有试切件上的刀纹和检测报告里的数字,能告诉你这套方案到底能不能扛住航天件的活。
