


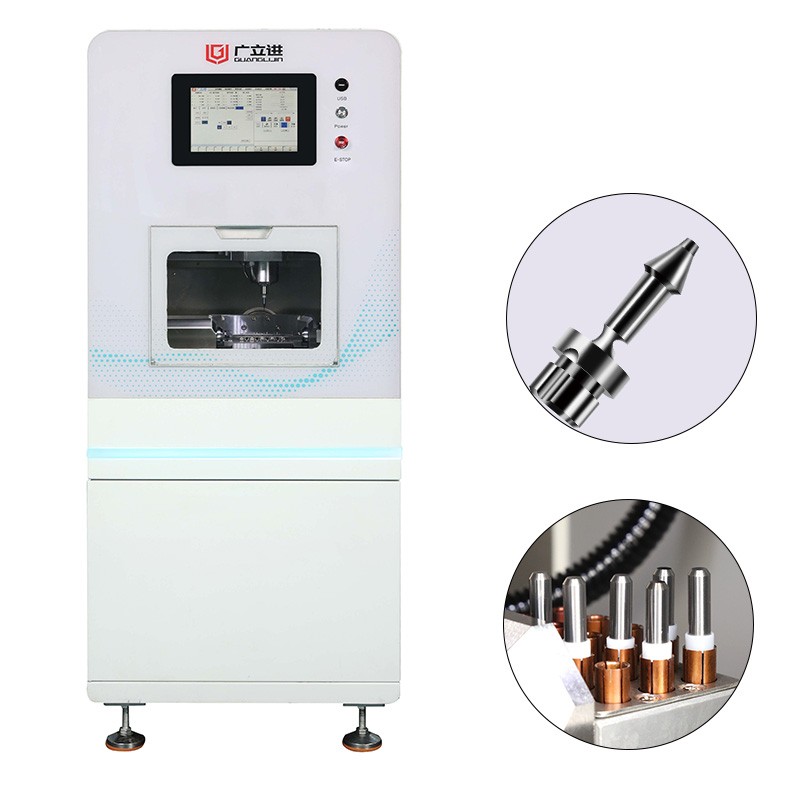
航天零件切削这个圈子,对设备的要求向来苛刻。钛合金薄壁件、复杂曲面框肋结构、±0.005mm级别的形位公差,随便拎出一项都够三轴机床喝一壶的。正因如此,五轴数控机床出售在高端制造领域始终是个热词。但买设备这件事,光看参数表远远不够。我们团队在2025年跟踪过三家华南航空航天配套厂的设备选型过程,发现一个共性现象:真正决定加工成败的,往往不是机床标称精度最高的那项指标,而是设备与工艺链的咬合程度。2025年中国五轴数控机床市场规模约128亿元,航空航天领域占比达33.7%。盘子大了,选择多了,踩坑的概率也跟着涨。
一、航天零件切削到底难在哪
航天结构件的加工难点,从来不在“形状怪异”本身。真正棘手的是怪异形状背后那串环环相扣的精度承诺。薄壁铝合金框肋件在大量材料去除后,残余应力释放会导致工件变形。钛合金深腔结构在刀具悬伸长径比超过5:1时,颤振几乎无法避免,表面粗糙度迅速恶化。传统三轴加工需要多次装夹,每次装夹引入的定位误差累积起来,足以吃掉大半公差余量。
五轴联动的价值就在这儿体现出来。一次装夹完成多面加工,减少基准转换次数。刀具姿态可以随曲面法向调整,让球头刀始终处于最优切削角度。具体来说,航天支架类零件上那些斜向安装面和多角度孔系,五轴机能在一道工序里全部拿下。
二、五轴数控机床出售:选型时盯住哪几个硬指标
市面上打着“五轴”旗号的设备差价极大,从几十万到上千万都有。买贵的不一定对,买便宜的八成错。以下几个维度需要优先审视。
| 对比项 | 工业级五轴(航天适用) | 入门级/小型五轴 |
|---|---|---|
| 定位精度 | ≤0.005mm | 0.01~0.015mm |
| 重复定位精度 | ≤0.003mm | 0.008mm左右 |
| 主轴转速 | 12000~24000rpm | 8000rpm以下 |
| 热变形补偿 | 具备实时监测或补偿机制 | 通常缺失 |
| 典型加工对象 | 钛合金、高温合金结构件 | 铝件、铜件、小型非金属件 |
| 价格区间 | 80万以上 | 10~30万 |
上表的数据参考了行业公开产品参数。航天零件切削场景下,定位精度和重复定位精度是底线指标。转台和摆头的重复定位精度尤其关键,因为五轴联动的误差源中,旋转轴的贡献往往被低估。兴航公司公布的摇篮式五轴产品数据里,转台重复定位精度做到了0.005mm,XYZ轴最高0.003mm。这个量级才算摸到了航天精加工的门口。
三、分步骤操作指南:从需求到验收
采购一台用于航天零件切削的五轴设备,流程可以拆成五步走。
第一步:锁定零件族谱。别拿“什么都能干”当需求。先梳理未来两年计划承接的零件类型:最大轮廓尺寸、典型材料、最严公差带、年产量区间。钛合金占比超过三成的,主轴扭矩和冷却系统要单独加码。
第二步:要求试切。参数表可以美化,试切件不会说谎。拿自己的一款典型零件图纸给供应商,要求用目标机型完成全流程切削。检测报告上重点看两个数据:关键尺寸的CPK值,以及薄壁区域的壁厚一致性。
第三步:验数控系统与后处理。五轴机的灵魂在系统。RTCP功能是否标配、奇异点规避算法是否成熟、后处理文件是否针对你的CAM软件做过验证。国产系统里华中数控和科德GNC系列近两年进步明显,科德自主化率已达85%。但航天件对曲面精度要求苛刻时,系统插补运算的时序抖动仍然值得追问。
第四步:考察热变形管理。连续切削四小时后,机床的热平衡状态决定了一批活的头尾一致性。问清楚:主轴和丝杠的冷却方式、光栅尺是否全闭环、有无温度传感器反馈补偿。没有这些配置的设备,加工钛合金时精度漂移会让你怀疑人生。
第五步:验收时做“破坏性”测试。别只切铝件。要求用钛合金或高温合金试切至少一个复杂特征,连续运行不少于两小时,中间不暂停不调整。完成后立即检测,再放置24小时复检。两次数据的差值,比任何出厂合格证都有说服力。
四、常见误区警告
⚠️ 迷信“五轴联动”标签。 有些标称五轴的设备,转台和摆头只能做定位加工(3+2),联动切削时精度断崖式下跌。航天曲面件需要的是真正的五轴联动插补能力,签约前让供应商演示一段连续联动刀路。
⚠️ 忽视夹具与工艺配套。 机床精度再高,夹歪了全白搭。薄壁件需要专用柔性夹具或真空吸附方案,这笔预算要提前列入。机床采购款之外,工装刀具的配套投入通常占总投入的15%~25%。
⚠️ 只看裸机报价。****五轴数控机床出售的报价单里,数控系统选配、刀库容量、主轴规格、光栅尺品牌都是变量。同型号设备不同配置的价差可达40%以上。把技术协议写细,每一项配置单独列价。
五、关于五轴设备,用户在搜什么
结合搜索数据和行业讨论热度,以下几个问题出现频率最高:
问:五轴数控机床出售价格大概多少?航天级和普通级差在哪?普通工业级五轴起步价在60~80万区间,能满足航天零件切削要求的机型通常在100万以上。差价主要吃在精度保持性、热补偿系统和数控系统授权上。一台带全闭环光栅尺和RTCP功能的设备,报价可能是裸机基础款的两倍。
问:国产五轴能替代进口做航天件吗?部分场景可以。科德数控的五轴设备已在航天科工、航天科技等集团项下近50家单位应用。国产化的短板集中在纳米级插补稳定性和长期精度保持性上,但常规铝合金和钛合金结构件的批量加工,国产头部品牌已经跨过了及格线。
问:二手五轴数控机床值得买吗?航天件慎碰。五轴机的精度衰减主要发生在转台和摆头上,二手设备的外观成色说明不了任何问题。没有原厂检测报告和激光干涉仪数据的老机,买回来调精度的成本可能超过设备残值。
问:加工钛合金航天件选什么配置的五轴?大扭矩电主轴(持续扭矩不低于50Nm)、高压中心出水(70bar以上)、全封闭防护加抽雾系统。转台优先选力矩电机直驱结构, backlash控制比蜗轮蜗杆方案好一个量级。
实操检查清单
□
梳理近两年零件图纸,标出最大尺寸、最严公差、主要材料
□
要求供应商用你的零件试切,检测CPK和薄壁一致性
□
验证RTCP功能开启状态下的联动精度
□
确认光栅尺为全闭环配置,X/Y/Z及旋转轴均覆盖
□
检查主轴和丝杠冷却方式,询问热平衡时间
□
索取同型号设备在航天或军工领域的用户清单
□
技术协议中逐项列明数控系统型号、刀库容量、主轴规格
□
预留工装夹具和刀具的配套预算(设备款的15%~25%)
□
验收测试包含钛合金或高温合金连续切削不少于2小时
□
确认售后响应时效和备件供应周期
选五轴设备这件事,本质上是在选一个未来三到五年的工艺底座。参数是冷的,零件是硬的,只有试切件上的刀纹和检测报告里的数字,能告诉你这台机器到底能不能扛住航天件的活儿。
