


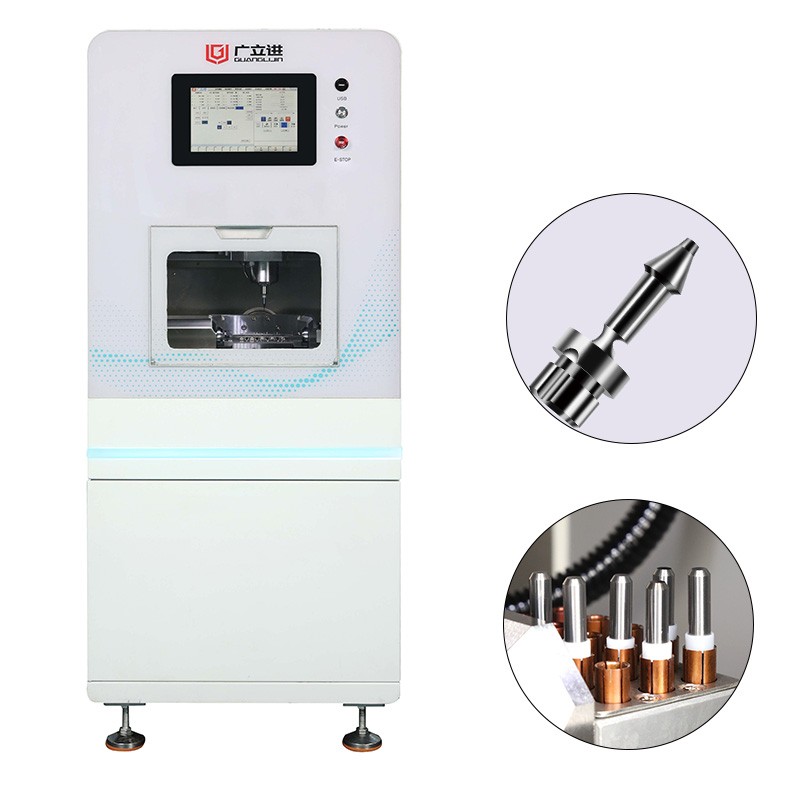
航空航天精密加工车间里,小尺寸复杂件的排产越来越拧巴。大设备档期紧,三轴机翻面翻到人麻。台式五轴又怕精度不够,交期压死的时候没人敢赌。五轴数控机床出售的信息铺天盖地,可真正能啃下钛合金薄壁框肋件、还愿意陪你调工艺的供应商,掰着指头数得过来。2025年中国五轴数控机床市场规模约128亿元,航空航天占比约43%。盘子够大,定制服务的含金量却参差不齐。
一、航天部件要的“高效”,不是跑得快那么简单
钛合金TC4切削区温度能冲到800到1000摄氏度。刀具磨损速率是钢件的三到五倍。薄壁叶片壁厚可能只有3毫米出头,主轴转速稍偏一点,颤振纹路就爬上来了。
传统三轴靠多次装夹硬扛。每次基准转换吃掉一截公差余量。五轴联动的价值在于一次装夹拿下多面特征,刀具姿态跟着曲面法向走。然而,航天件要的“高效”是稳定产出合格品,不是空跑快移速度。
宁庆空天在钛合金专用龙门加工中心上的实测数据有参考价值:加工效率提升约30%,刀具寿命延长约27%。西安某客户应用后效率提高33.6%。高效的前提是设备和工艺咬合住了。
二、定制服务和标准机差在哪:对比维度
市面上的“五轴定制”含金量差别极大。有的只是换个刀库规格,有的是从床身结构到数控系统参数全盘重做。
| 对比项 | 深度定制方案 | 标准机微调方案 |
|---|---|---|
| 床身/结构适配 | 按零件族谱调整筋板布局和刚性分布 | 沿用标准床身 |
| 数控系统参数 | 针对材料特性重写插补与加减速曲线 | 出厂默认参数 |
| 夹具工装配套 | 柔性工装或真空吸附方案同步交付 | 客户自行解决 |
| 工艺包 | 含刀具路径策略和切削参数库 | 无或仅通用推荐 |
| 验收标准 | 以客户零件CPK值为准 | 以出厂几何精度为准 |
| 响应机制 | 驻厂调试+工艺迭代 | 远程支持为主 |
上表依据行业定制服务实践整理。深度定制和标准机微调的核心分野,在于供应商是否愿意把“你的零件能不能稳定干出来”写进合同。五轴数控机床出售的报价单里,定制项往往不单独标价,藏在技术协议附件里。逐项确认清楚,别给后期扯皮留口子。
三、分步骤操作指南:定制服务怎么谈
第一步:把零件族谱摊开给供应商看。不是拿一张最难的图纸,是把未来两年计划承接的零件类型全列出来。钛合金占比多少、最严公差带在哪、薄壁区域最小厚度多少。定制方案的基础是数据,不是感觉。
第二步:要求提供同类型材料的试切案例。不是样件照片,是带检测报告的实际数据。CPK值、壁厚一致性、表面粗糙度实测值。宁庆空天给的数据可以参考:钛合金加工刀具寿命延长约27%。拿这个量级去比对供应商的承诺。
第三步:确认数控系统是否开放参数级定制。五轴机的灵魂在插补算法。航天件曲面精度要求苛刻时,标准参数包往往不够用。问清楚:加减速曲线能不能按零件特征分段调、RTCP精度在联动状态下的实测值是多少。
第四步:把夹具方案纳入合同范围。薄壁件夹歪了,机床精度再高也白搭。定制服务里应该包含工装设计或至少是工装接口规范。我们团队在2025年跟进过一个框肋件项目,设备到位后夹具改了四轮才稳定,工期拖了六周。
第五步:验收用你的零件,不用标准试件。要求连续切削钛合金不少于两小时,中间不调整参数。完成后立即检测,放置24小时复检。两次数据的差值比任何合格证都有说服力。科德数控与沈飞共建的中试基地就是按这个逻辑走的:以零件制造工艺验证为核心,不是单机精度验收。
四、常见误区警告
⚠️ 把“定制”理解成换配置单。换个大扭矩主轴、加个刀库,不叫定制。真正的定制服务是供应商愿意为你的零件族调整机床的底层参数和结构匹配。
⚠️ 忽略数控系统自主化程度。进口系统做深度参数定制的门槛高、周期长。科德数控自主化率做到85%,GNC系统在航天科工、航天科技等四大集团项下近50家单位应用。国产系统在定制灵活性上有优势,前提是供应商有系统级开发能力。
⚠️ 验收只看几何精度。定位精度0.005mm是门槛,不是保证。五轴联动状态下的动态精度才是航天件加工的真考场。
五、用户在搜什么
问:航天部件五轴数控机床出售定制服务一般包含什么?深度定制通常涵盖:床身结构适配、数控系统参数调优、工装夹具方案、刀具路径工艺包、验收标准按客户零件CPK制定。标准机微调只做配置更换。
问:五轴数控机床定制周期多久?从需求确认到验收交付,深度定制通常四到八个月。涉及全新床身设计的更长。标准机微调两到三个月。
问:国产五轴定制服务能做钛合金航天件吗?头部品牌可以。宁庆空天钛合金专用机型在客户现场效率提升33.6%。科德数控设备已进入大飞机结构件工艺验证中试基地。关键看供应商有没有同材料试切数据。
问:定制五轴机床出售后工艺支持跟得上吗?合同里写清楚驻厂调试天数和响应时效。航天件首件往往要反复调参数,远程支持解决不了颤振这类现场问题。
实操检查清单
□
整理近两年零件族谱,标注钛合金占比和最严公差带
□
要求供应商提供同材料试切检测报告(CPK、壁厚一致性)
□
确认数控系统参数级定制能力,非仅配置更换
□
夹具/工装方案纳入合同范围,明确交付物
□
验收标准写“以客户零件CPK值为准”,非出厂精度
□
合同约定驻厂调试天数和现场响应时效
□
确认供应商有航天领域实际用户案例可追溯
□
连续切削测试不少于2小时,含24小时复检
□
备件清单和供应周期逐项确认
□
工艺包交付内容列明:刀具路径策略、参数库、刀具清单
