


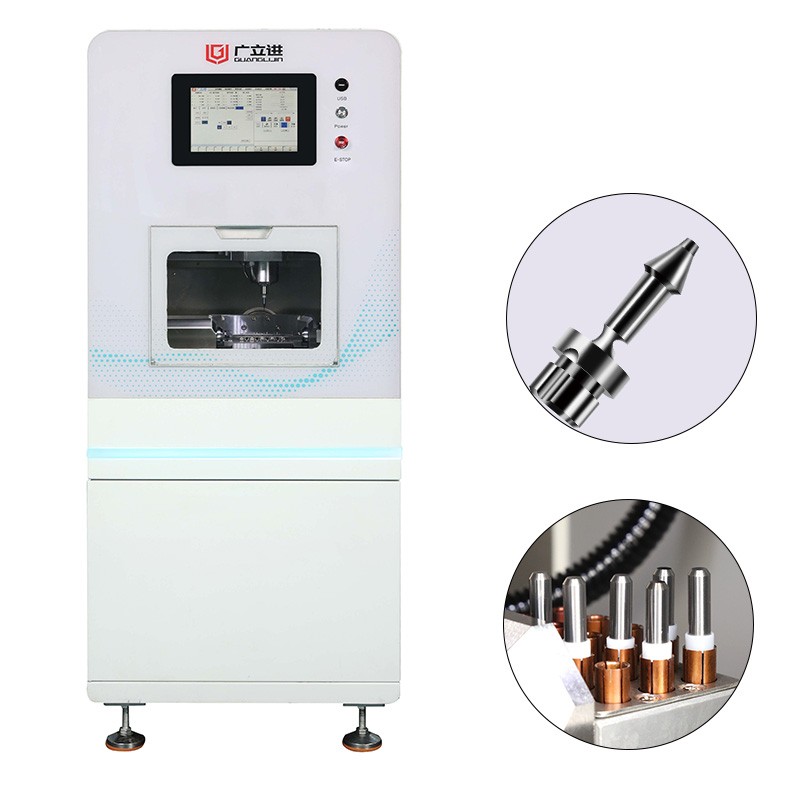
车间里最怕什么?不是订单太碎,是碎单里夹着几个“怪件”。形状扭曲、公差紧、交期还压得死。三轴装两次夹三次,翻面翻到人麻。五轴数控木工雕刻机在这类活儿上的价值,其实不在“什么都能干”,而在“一次装夹把该干的干完”。
工件加工的第一道坎:翻面次数决定方案选型
判断要不要上五轴,先数翻面次数。一个曲面件带一圈负角翻边,三轴方案要翻四次,每次重新对刀,累积误差能把公差吃掉一半。五轴联动让刀轴摆动直接伸进负角区域,装夹次数砍到一两次。
具体来说,实木家具里的弯腿、弧形椅面、深雕扶手,垂直主轴够不着的地方就是五轴的分界线。三轴靠球头刀点铣,效率低且陡壁表面质量不均。五轴让侧刃参与切削,行距放得开。
然而,木材不是金属。纤维让刀、崩边、热敏感,参数逻辑完全不同。照搬金属切削那套,翻车是迟早的事。
一次装夹 vs 多次翻面:数据对比
| 对比维度 | 三轴加工方案 | 五轴数控木工雕刻机方案 |
|---|---|---|
| 装夹次数 | 3-5次(视曲面复杂度) | 1-2次 |
| 负角/深腔可达性 | 需长刀,让刀严重 | 刀轴摆动直接伸入 |
| 曲面接刀痕 | 翻面处明显 | 基本消除 |
| 辅助时间占比 | 40%-60% | 15%-25% |
| 操作者技能依赖 | 高(靠经验补正) | 中(靠CAM策略) |
行业数据可以佐证这个趋势。2025年中国五轴数控机床市场规模约128亿元,预计2026年达到157亿元。增长动力里,复杂曲面一次成型的刚性需求占了大头。五轴联动加工中心在木工装备领域的增速达到18%,高于行业平均水平。
因此,翻三次以上的活儿,五轴省下来的装夹时间已经够回本一大截。
分步骤操作指南:从毛坯到成品
第一步:审图与特征拆分。把模型拆成粗加工、半精加工、精加工三段。粗加工用大直径平底刀开槽,留0.5-1mm余量。半精加工换球头刀,行距放到精加工的1.5倍。精加工才用小刀径密行距跑曲面。
第二步:夹具与零点规划。真空吸附台配合定位销是常规组合。零点设在毛坯上表面中心或一角,CAM里必须和机床实际对刀点严格一致。装夹面有木屑或胶残留,夹具就会倾斜,批次尺寸跟着漂。
第三步:木材参数初调。主轴转速先给18000rpm,进给从3000mm/min起试。其实,木材年轮硬软交替,听声音比看数据管用——声音发闷是进给太快,声音发尖是转速太高烧刀。顺铣通常表面更好,但木纹不规则时逆铣反而能减少撕裂。
第四步:首件试切与RTCP验证。五轴机床的旋转中心误差会在远离工作台中心的位置放大。首件切完别急着拆,用塞尺测关键曲面间隙。没有RTCP的机床,刀尖会随刀头倾斜而漂移,倾斜切削的表面质量直接垮掉。
第五步:批次加工与在机抽检。每5件抽一件测关键尺寸。木材吸湿变形,车间湿度波动超过10%时尺寸漂移肉眼可见。精加工前让毛坯在车间静置48小时,比任何补偿都实在。
常见误区警告
⚠️误区一:把木工雕刻机当金属机用。有人拿五轴数控木工雕刻机铣铝件,短期能跑,长期导轨和丝杠防护扛不住铝屑。金属件请交给金属切削设备。
⚠️误区二:迷信“五轴精度一定碾压三轴”。五轴的优势在姿态和可达性,静态定位精度未必赢高端三轴。选设备看重复定位精度,别只看轴数。
⚠️误区三:软件偏置掩盖机械缺陷。夹具不平、定位销磨损,改参数硬补,批次废品率只会越来越高。机械问题物理解决,软件偏置只做微调。
我们团队在2025年案例中发现的一件事
去年帮一个做实木异形部件的客户调设备。件是弯腿带踝部下切,三轴方案要翻面三次,每次重新对刀,踝部曲面接刀痕肉眼可见。换了五轴数控木工雕刻机之后,一次装夹跑完。首件表面还是有一道浅台阶。查了两天,发现CAM里刀尖跟随没开,A轴摆动时刀尖实际偏移了0.12mm。开启RTCP之后,台阶消失。这个教训值钱的地方在于:五轴省装夹是真的,但CAM策略的坑一个不会少。
用户常搜问答
问:五轴数控木工雕刻机加工实木曲面有刀痕怎么调?答:先查刀具伸出量和步距。木材让刀是主因,精加工步距降到刀具直径的8%-10%,刀具尽量夹短。还不行就检查顺逆铣方向,木纹方向决定切削策略。
问:加工带负角的木工件,三轴真的干不了吗?答:垂直主轴够不到的内凹区域,三轴只能用超大球头刀凑角度,表面痕迹明显。负角越深,五轴的必要性越强。浅凹面三轴球头刀其实够用。
问:五轴木工雕刻机的RTCP功能到底有什么用?答:没RTCP,刀头一倾斜刀尖就偏离编程路径。有RTCP,刀尖始终钉在预设点上。倾斜切削的表面质量和刀具寿命差距很明显。
问:木工五轴机和金属五轴机价格差多少?答:同规格下木工机通常便宜30%-50%。但别拿木工机干金属活,防护等级和刚性设计不是一个逻辑。
问:批量加工木工件,零点漂移怎么防?答:对刀前吹净探测面和毛坯边缘的木屑。每批次首件切完量关键尺寸,超差就重设零点。定位销磨损每两周查一次。
实操检查清单
□ 毛坯车间静置≥24小时,含水率与加工要求匹配
□ 真空吸附压力≥-0.08MPa,定位销无松动
□ CAM后处理开启RTCP,旋转轴方向与机床实际一致
□ 首件粗加工后量壁厚,余量均匀性在0.3mm以内
□ 精加工前用塞尺检查夹具干涉区域
□ 批次中每5件抽检关键曲面轮廓度
□ 加工完成后毛坯连同夹具静置2小时再拆,释放应力
□ 定位销和夹具基准面每两周检查磨损
