


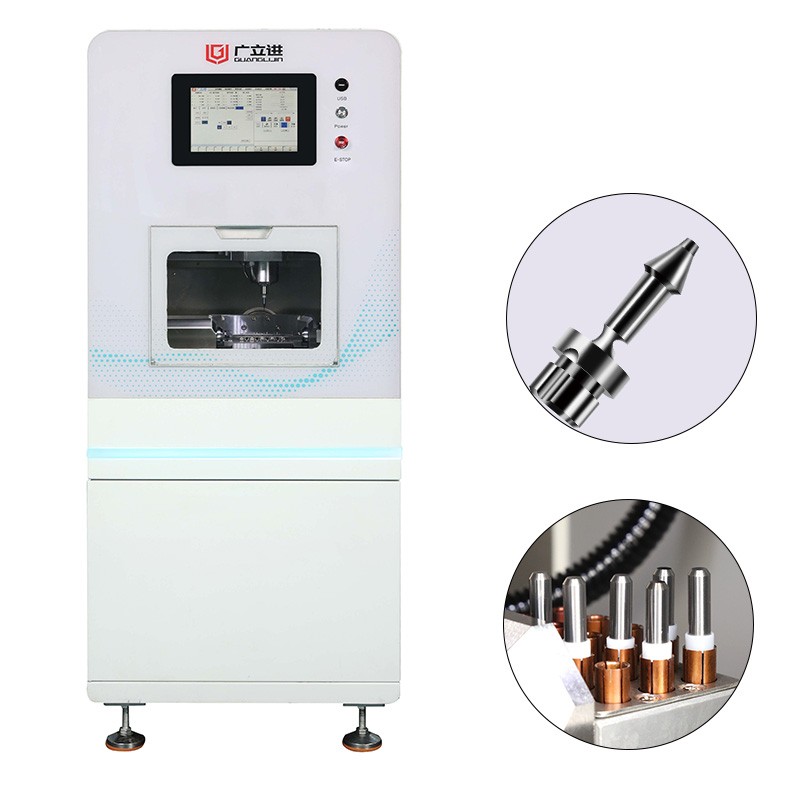
车间里最怕接的活儿,不是批量大,是曲面“拧”。一个渐变曲面底座,三轴翻面四次,接刀痕怎么调都去不掉。五轴数控木工雕刻机在这类活儿上的价值,不在“什么都能干”,而在“一次装夹把曲面跑完”。
曲面成型难在哪:翻面是最大的精度杀手
曲面成型的核心矛盾不在刀具,在装夹。三轴加工渐变曲面件,装夹累积误差轻松超过0.3mm。每翻一次面,重新对刀,基准就漂一次。曲面越复杂,翻面次数越多,误差越滚越大。
具体来说,意式家具的渐变曲面底座、汽车油泥模型的替代木模、建筑异形木构件,都属于“形状拧、精度紧”的典型。三轴靠球头刀点铣,陡壁让刀明显。五轴让刀轴摆动贴合曲面法向,侧刃参与切削。
然而,木材不是金属。纤维让刀、崩边、热敏感,参数逻辑完全不同。曲面成型没有批次数据兜底,首件就是交付件。
三轴翻面 vs 五轴联动:曲面场景对比
| 对比维度 | 三轴加工方案 | 五轴数控木工雕刻机方案 |
|---|---|---|
| 装夹次数 | 3-5次(视曲面复杂度) | 1-2次 |
| 曲面轮廓度误差 | 累积超0.3mm | 稳定在±0.1mm内 |
| 变角度侧壁可达性 | 需长刀,让刀严重 | 刀轴摆动直接贴合 |
| 曲面接刀痕 | 翻面处明显 | 基本消除 |
| 陡壁表面质量 | 点铣痕迹重 | 侧刃切削更均匀 |
行业数据可以佐证这个趋势。2025年中国五轴数控机床市场规模约128亿元,预计2026年达到157亿元。增长动力里,复杂曲面一次成型的需求占了大头。
因此,曲面翻三次以上的活儿,五轴省下来的装夹时间已经够回本一大截。
分步骤操作指南:曲面从毛坯到成品
第一步:审图与曲面特征拆分。把模型按曲率变化拆成粗加工、半精加工、精加工三段。粗加工用大直径平底刀开槽,留0.5-1mm余量。半精加工换球头刀,行距放到精加工的1.5倍。精加工才用小刀径密行距跑曲面。
第二步:夹具与零点规划。曲面件毛坯往往不规则。真空吸附台配合定位销是常规组合。零点设在毛坯上表面中心或一角,CAM里必须和机床实际对刀点严格一致。装夹面有木屑或胶残留,夹具就会倾斜,曲面轮廓跟着漂。
第三步:曲面参数初调。主轴转速硬木给12000-18000rpm,软木8000-12000rpm。进给从3000mm/min起试。其实,木材年轮硬软交替,听声音比看数据管用——声音发闷是进给太快,声音发尖是转速太高烧刀。曲面精加工步距控制在刀具直径的8%-12%。
第四步:首件曲面验证与RTCP检查。五轴机床的旋转中心误差会在远离工作台中心的位置放大。首件切完别急着拆,用塞尺测曲面轮廓间隙。没有RTCP的机床,刀尖会随刀头倾斜而漂移,曲面精度直接垮掉。
第五步:交付前在机复检。曲面关键截面逐项过一遍。木材吸湿变形,车间湿度波动超过10%时尺寸漂移肉眼可见。精加工前让毛坯在车间静置48小时,比任何补偿都实在。
常见误区警告
⚠️误区一:拿三轴参数直接跑五轴。三轴球头刀点铣的参数逻辑,放到五轴侧刃切削上就是崩边和烧刀。五轴曲面成型的切削力方向完全不同,参数必须重调。
⚠️误区二:忽略木材含水率对曲面精度的影响。木材含水率变化会导致0.1-0.3mm/100mm的尺寸波动。车间不控湿,机床精度再高也白搭。
⚠️误区三:CAM里不开RTCP硬跑。刀尖不跟随,倾斜切削时刀尖实际位置偏离编程路径。曲面越陡,偏差越大。RTCP是五轴曲面成型的底线功能。
我们团队在2025年案例中发现的一件事
去年帮一个做汽车设计验证模型的客户调设备。件是整车外观曲面,HDF基材,三轴方案要翻面五次,每次重新对刀,翼子板曲面接刀痕肉眼可见。换了五轴数控木工雕刻机之后,一次装夹跑完。首件翼子板曲面还是有一道浅台阶。查了两天,发现CAM里刀尖跟随没开,A轴摆动时刀尖实际偏移了0.15mm。开启RTCP之后,台阶消失。这个案例后来被整理成论文,加工周期从油泥模型的数周压缩到2700分钟。教训值钱的地方在于:五轴省装夹是真的,但CAM策略的坑一个不会少。
用户常搜问答
问:五轴数控木工雕刻机做曲面成型,首件参数怎么定?答:先按材料硬度定转速,硬木12000-18000rpm,软木8000-12000rpm。进给从3000mm/min试切,听声音调。曲面精加工步距放刀具直径的8%-12%。
问:曲面加工有接刀痕,是设备问题还是参数问题?答:先查RTCP是否开启。没开的话刀尖随倾斜漂移,接刀痕必然出现。开了还不行,查精加工步距和刀具伸出量。木材让刀也是主因。
问:五轴木工雕刻机加工渐变曲面底座,精度能到多少?答:一次装夹下曲面轮廓度稳定在±0.1mm以内。木材变形是主要变量,车间恒湿和毛坯静置比机床精度更关键。
问:曲面成型用球头刀还是平底刀?答:粗加工平底刀开槽效率高,精加工球头刀贴合曲面。球头刀曲面贴合度比平底刀高37%。陡壁区域启用侧倾补偿,让侧刃参与切削。
问:木工五轴机做曲面和金属五轴机有什么区别?答:木材纤维让刀、热敏感,参数逻辑完全不同。木工机转速更高、防护等级针对木屑设计。拿木工机跑金属曲面,导轨和丝杠扛不住。
实操检查清单
□ 毛坯车间静置≥24小时,含水率控制在8%-12%
□ 真空吸附压力≥-0.08MPa,定位销无松动
□ CAM后处理开启RTCP,旋转轴方向与机床实际一致
□ 首件粗加工后量曲面余量,均匀性在0.3mm以内
□ 精加工步距为刀具直径的8%-12%,陡壁启用侧倾补偿
□ 曲面关键截面逐项检测,单件交付不留抽检余地
□ 加工完成后毛坯连同夹具静置2小时再拆,释放应力
□ 车间温湿度记录在案,波动超10%时加密抽检
