


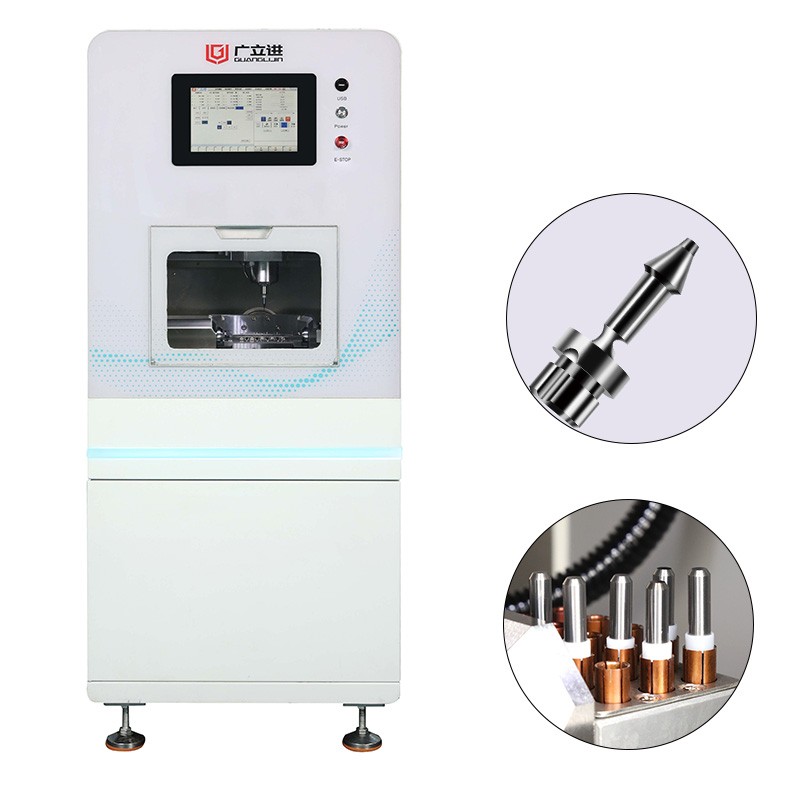
2025年,中国机床工具行业结束了连续两年的下行周期,金属加工机床营收回升至2887亿元,出口均价同比大涨超40%。数据回暖的背后,航空航天领域对复杂结构件的需求正在倒逼制造端做出改变。当涡轮泵壳体、液压歧管、卫星支架这类零件同时要求薄壁、深腔、交叉孔系与微米级位置公差时,传统五轴机床反复装夹带来的基准漂移,成了工艺工程师最头疼的事。12轴数控机床的定制方案,正是在这一背景下被推到了台前。
然而,定制一台12轴设备,首先需要厘清一个被营销话术模糊的事实:轴数多,不等于一次走刀能沿十二个方向切削。具体来说,12轴的“12”通常来自双主轴、双刀塔、副主轴、棒料 feeder 以及各轴旋转运动的累加。真正决定加工能力的,是同时参与插补的轴数。因此,定制方案的第一步不是谈配置,而是锁定零件的几何特征与公差链。
H2:为什么航天精密件需要重新审视轴数配置
航天零件的废品成本极高。一块钛合金锻件在粗加工阶段就价值数万元,若因二次装夹导致同轴度超差而报废,损失的不只是材料,还有已经投入的机床工时。五轴机床能解决大多数自由曲面的加工问题,但它有一个隐性短板:当零件需要在正面和背面同时具备特征,且两面之间存在严苛的位置公差时,五轴往往需要两次装夹。每多一次装夹,就多一次找正误差、多一次夹具让刀、多一次热变形累积。
12轴数控机床的定制逻辑,核心在于把“背面加工”纳入同一套基准体系。副主轴在完成主主轴加工后直接接管零件,背面特征在同一个热稳态周期内完成。我们团队在2025年一个航天液压阀体项目中做过对比:五轴方案需要三次装夹,总位置公差累积到±0.018mm;改用双主轴车铣复合的12轴配置后,一次装夹完成六面加工,关键孔系位置度稳定在±0.007mm以内。这个案例说明,轴数增加的价值不在“快”,而在“准得一致”。
H2:定制方案中的对比决策:12轴车铣复合 vs 双五轴单元
市场上被称为“12轴”的设备实际存在两条技术路线。一条是双主轴车铣复合中心,以棒料或短粗轴类件为对象,主副主轴对接,上下刀塔同时作业。另一条是两台五轴加工中心通过托盘或机器人串联,各自保持五轴联动,靠自动化实现工序衔接。两者都标称12轴,适用场景却截然不同。
| 对比项目 | 12轴车铣复合中心 | 双五轴加工单元 |
|---|---|---|
| 适用毛坯 | 棒料、锻件(直径≤65mm) | 棱柱形铸件、大型锻件 |
| 典型零件 | 液压阀芯、燃油喷嘴壳体、小型涡轮轴 | 卫星支架、发动机机匣、大型结构框 |
| 同时切削能力 | 双刀塔可同时粗/精加工 | 通常单单元切削,另一单元装卸 |
| 装夹次数 | 1次(含背面) | 2次(两套夹具) |
| 换型时间 | 中等(刀塔刀具调整) | 较高(托盘与夹具切换) |
| 单位成本 | 高 | 极高 |
具体来说,如果零件回转体特征占主导,且两端都有需要铣削的偏置孔或槽,车铣复合路线的效率优势明显。反之,若零件是箱体类或框架类,材料去除量大但回转特征少,双五轴单元加自动化物流更合理。定制方案若跳过这一步对比,直接堆轴数,钱花在了用不上的自由度上。
H2:分步骤定制指南:从图纸到验收的五个关键动作
步骤一:做“特征-轴映射”而非“轴数对标”。 拿到零件图纸后,列出所有需要加工的面的朝向、特征类型(孔/槽/曲面)以及它们之间的基准关系。标记出哪些面能在一次装夹中由主主轴完成,哪些必须交给副主轴或第二刀塔。映射结果若显示同时插补轴需求不超过5轴,定制12轴的必要性就值得重新评估。
步骤二:要求供应商提供同步插补轴清单,而非总轴数。 规格书上的“12”可能包含仅在换刀或送料时动作的辅助轴。定制合同应明确:在切削状态下,哪些轴参与联动插补,控制系统的通道数是否支持双刀塔同步且互不干涉。这一条不写清楚,验收时容易出现“轴都在,但不同步”的尴尬。
步骤三:用典型零件做CAM后处理验证。 12轴编程的复杂度远高于五轴。在机床铸件浇筑之前,先用供应商的CAM后处理器对三到五个典型零件生成程序,在仿真环境中跑通碰撞检查与刀路衔接。若后处理需要大量手工修改,说明控制系统的开放性或供应商的工艺能力存在缺口。
步骤四:锁定热补偿策略与验收切削条件。 航天精密件的公差带窄,连续加工四小时后主轴热伸长若失控,首件与末件可能差出一个精度等级。定制方案中应包含热误差补偿的传感器配置与补偿算法说明。验收切削时,要求连续加工不少于20件,记录首件、中间件、末件的三坐标数据。
步骤五:把“断刀恢复”写入培训与文档。 多刀塔同时作业时,一把刀断裂可能引发另一刀塔的碰撞。操作培训中必须包含单通道暂停、单刀塔退出的应急流程。这一项在实际生产中比任何精度指标都更影响设备可用率。
H2:常见误区警告:定制12轴时最容易踩的三个坑
误区一:把轴数当精度承诺。 12轴机床的定位精度取决于光栅尺分辨率、丝杠热稳定性和装配几何精度,与轴数没有正比关系。一台标称12轴但缺乏热补偿和激光校准的设备,精度可能不如一台调校精良的五轴机床。问供应商要单轴定位精度与重复定位精度报告,而不是轴数清单。
误区二:忽视刀具管理系统的时间成本。 双刀塔意味着双倍的刀具库存与双倍的预调时间。若定制方案没有配套的对刀仪数据自动上传和刀具寿命管理,换型时的辅助时间会吃掉多轴带来的节拍收益。 Airbus 的一份制造报告曾指出,多轴设备相当比例的故障源于刀具序列配置错误。定制时,刀具管理软件应作为必选项而非附加项。
误区三:为“未来零件”过度配置。 供应商常以“预留升级空间”为由推荐更高轴数配置。然而,副主轴、下刀塔的机械结构一旦固化,后期改造的成本远高于选型时按需取舍。务实做法是:以未来三年确定投产的零件族为输入,留出一根备用轴的控制通道即可,不必为想象中的零件买单。
H2:关于12轴数控机床,用户在搜索什么
问:12轴数控机床和五轴加工中心到底有什么区别? 答:五轴指刀具或工件在五个自由度上联动,适合复杂曲面。12轴数控机床通常是多主轴多刀塔的复合平台,总轴数包含主副主轴、刀塔运动和辅助轴,核心收益是一次装夹完成多面加工,减少基准转换。
问:航天精密零件定制12轴机床,交期一般多久? 答:从工艺方案确认到验收,国内定制周期通常在8到14个月。其中铸件与核心功能部件采购占大头,精度调试与典型件试切约占3个月。若涉及进口数控系统与光栅尺,交期受供应链影响可能延长。
问:12轴车铣复合加工钛合金,表面质量能到多少? 答:在刀具路径优化且高压冷却到位的前提下,精加工表面粗糙度可稳定在Ra 0.8μm以内,部分工况可达Ra 0.4μm。钛合金导热差,关键在于保持恒定的每齿进给与充分的冷却覆盖,而非单纯提高转速。
问:定制12轴机床的编程难度比五轴高多少? 答:从CAM操作角度,多通道同步编程的复杂度显著上升。需要处理双刀塔的防碰撞逻辑、副主轴接管时序、以及等待代码的插入位置。具备多通道后处理能力的CAM软件与经过培训的工艺员,是定制方案落地的隐形门槛。
H2:实操检查清单(Checklist)
□ 完成零件族“特征-轴映射表”,确认同时插补轴需求 ≤ 6轴
□ 合同中列明切削状态下参与插补的轴清单及控制通道数
□ 供应商提供三件典型零件的CAM后处理验证程序及仿真报告
□ 热误差补偿方案包含传感器布局图与补偿算法类型说明
□ 验收标准写明:连续加工20件,关键尺寸CPK ≥ 1.33
□ 刀具管理软件具备预调数据上传与寿命强制换刀功能
□ 培训内容包含单通道急停与断刀恢复操作流程
□ 备件清单中列入光栅尺读数头、伺服驱动器与刀塔离合器等长周期件
定制一台12轴数控机床,本质上是在“自由度”与“确定性”之间做取舍。航天精密制造需要的不是更多的轴,而是更少的装夹、更稳的基准和更可预测的精度衰减曲线。把方案做窄,把验证做厚,轴数才真正转化为零件上的公差保证。
